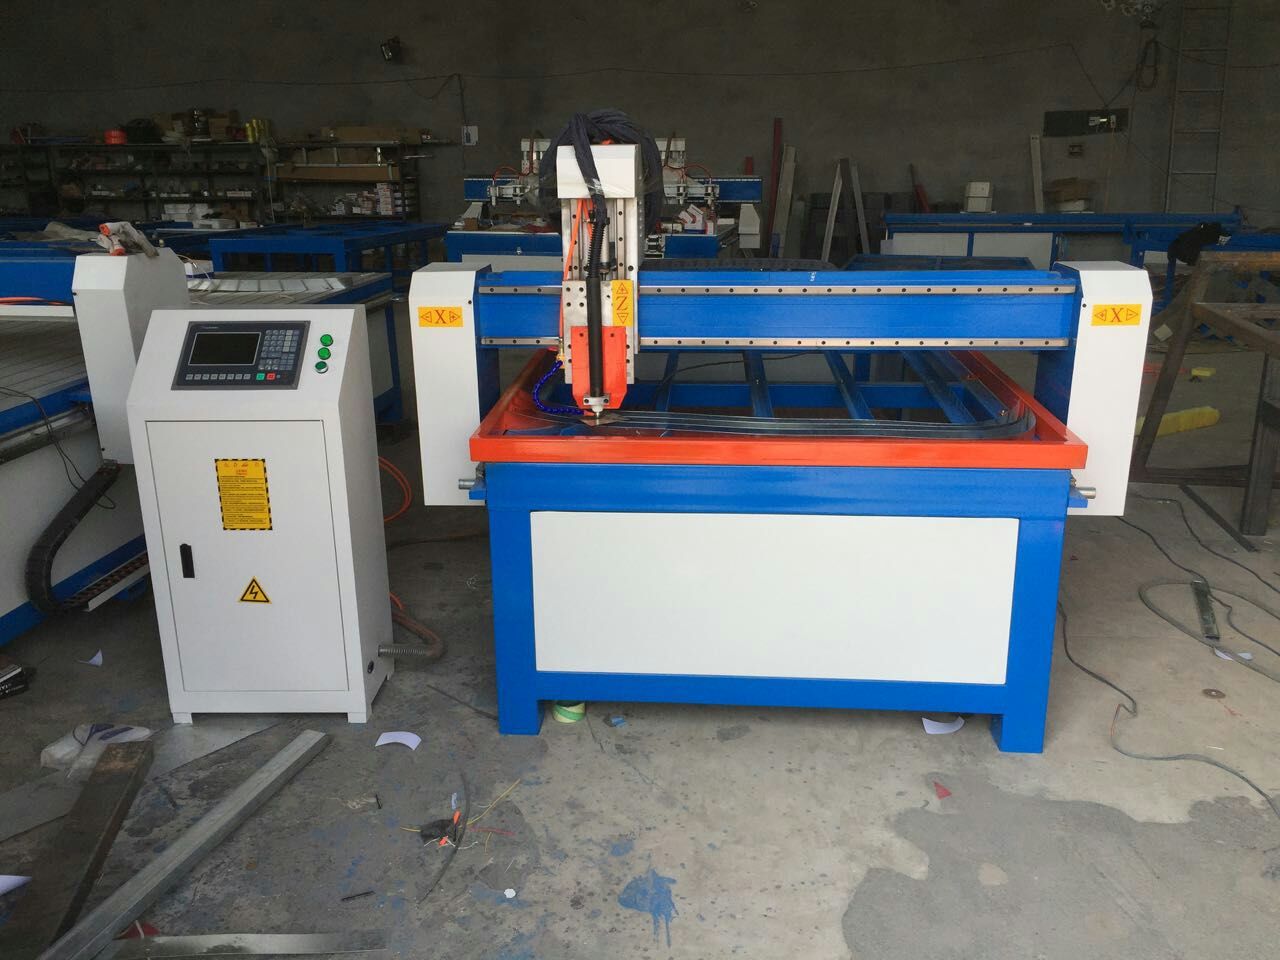
-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8
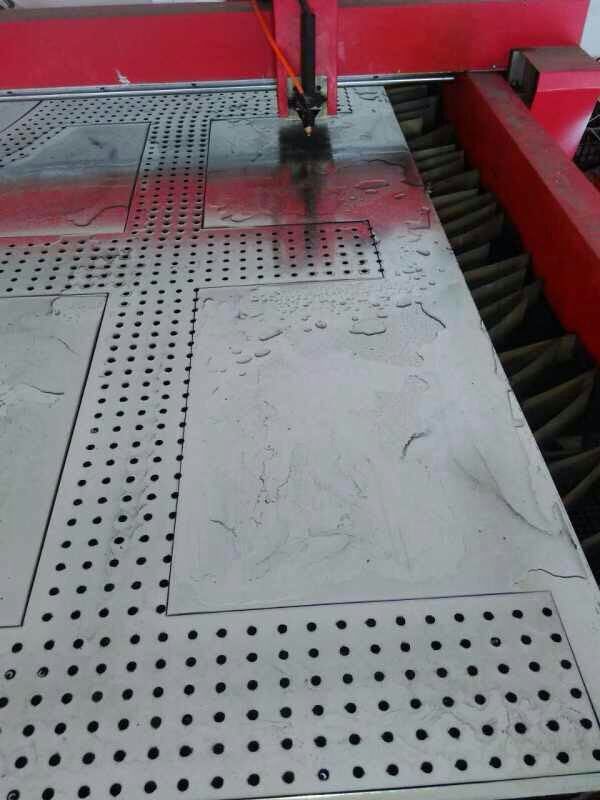
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
数控等离子切割机能适应不同零件的自动加工,当改变加工零件时,只需改变数控程序,而不用凸轮、靠模、样板、或钻镗模等工艺装备。具有生产效率和加工精度高,加工质量稳定的特点。而经济型数控切割机因投资少、见效快、系统结构简单,在中、小型企业中更是应用较广。但由于数控等离子切割机自身的局限性,尤其是经济型数控切割机大多是通过旧普通机床数控化改造而来,该机床在使用过程中故障率也较高。
数控等离子切割机切割速度对切割质量不同
数控切割机和等离子电源结合起来就称为数控等离子切割机,用等离子切割容易产生破口,产生破口的原因有很多种,通常等离子数控切割机的佳切割速度范围可按照设备说明选定或用试验来确定,但是由于待切割工件的厚薄度,材质不同,熔点高低,热导率大小以及熔化后的表面张力等因素,所以等离子数控切割机的切割速度也有相应的变化。其主要表现为以下几点:
1、等离子数控切割机在切割速度适度地提高能改善切口质量时,即切口略有变窄,切口表面更平整,同时可减小变形。
2、等离子数控切割机在切割速度过快时使得切割的线能量低于所需的量值,切缝中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。
3、当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。
4、当等离子数控切割机在切割速度较低时,由于切口过宽,电弧甚至会熄灭。由此可见,良好的切割质量与切割速度是分不开的。
就当前国内许多刚刚从事数控等离子切割机操作人员的分类来说,有很大一部分操作者是以前从事过一般手动机床或者半自动机床操作的技术工人,他们对机械加工非常熟悉,但对于数控等离子切割机的编程是比较陌生的;也有刚从机械专科学校毕业的学生,他们对机械加工知识,数控等离子切割机加工和编程的理论比较熟悉,但是缺少实际的机械加工经验。