-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8
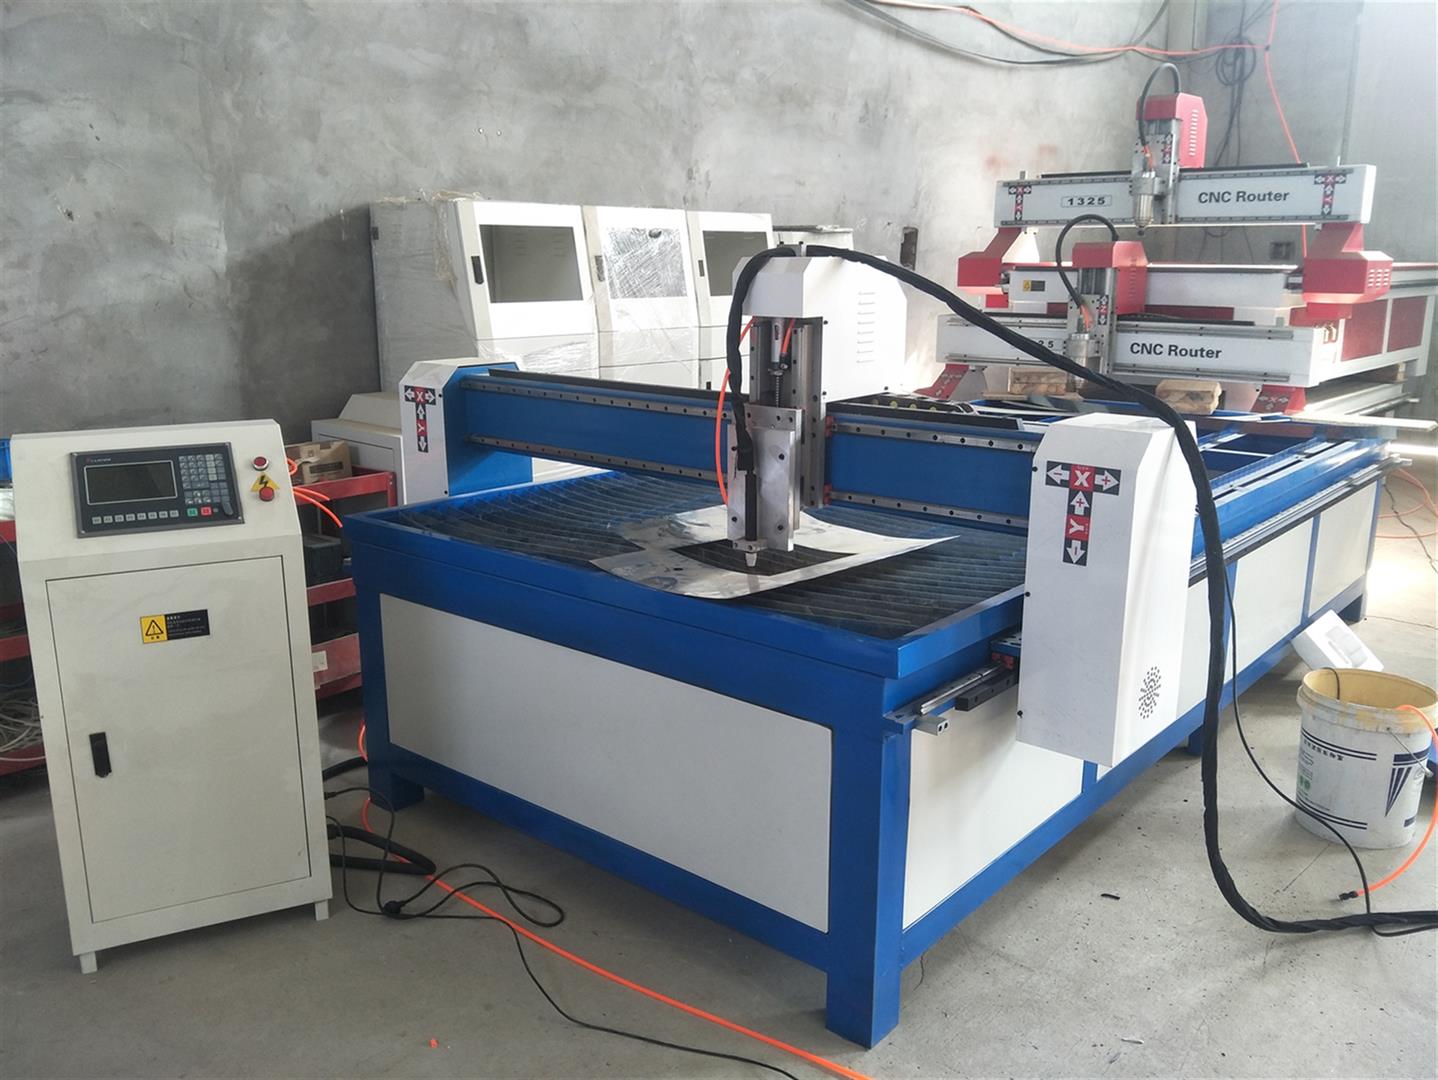
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
数控等离子切割机具有多功能、高效、高速、高精度、低劳动强度和高度自动化等特点,适合于加工多品种、小批量、形状复杂、调换频繁的零件,广泛运用于汽车、机车、压力容器、化工机械、核工业、通用机械、工程机械、钢结构等许多行业。
数控等离子切割能切割氧气 难以切割的各种金属材料(利用等离子弧还能切割某些非金属材料),其主要优点在于切割厚度不大的普通碳素钢薄板时,切割速度可达氧切割法的5—6倍、切割面光洁、热变形小、切口宽度和切割面斜角较大,切割薄板时采用特种切割割炬或工艺可获得接近垂直的切割面等。
数控等离子切割机切割件的加工质量对整个产品起着关键性的作用,所以有效防止加工件的变形显得尤为重要。
数控等离子切割机使用技巧
在使用数控等离子切割机时其切割质量不稳定,易损件更换频繁,发现更多的是用户在使用操作时对数控等离子切割机的使用不够规范,同时对一些细节性问题注意不够,下面我们总结了一些数控等离子切割机日常使用的一些技巧希望能为您带来方便
1、切割应从边缘开始
尽可能从边缘开始切割,而不要穿孔切割。采用边缘作为起始点会延长消耗件的寿命,正确的方法是将喷嘴直接对准工件边缘后再启动等离子弧。
2、减少不必要的“起弧(或导弧)”时间
起弧时喷嘴和电极的消耗都非常快,在开始前,应将割炬放在切割金属行走距离内。
3、喷嘴不要过载使用
让喷嘴过载(即**过喷嘴的工作电流),将使喷嘴很快损坏。电流强度应为喷嘴的工作电流的95%为宜。例如:100A的喷嘴的电流强度应设定为95A。
4、采用合理的切距
按照使用说明书的要求,采用合理的切距,切距即切割喷嘴与工件表面的距离,当穿孔时,尽量采用正常切距的2倍距离或采用等离子弧所能传递的大高度。
5、穿孔厚度应在机器系统的允许范围内
切割机不能在**过工作厚度的钢板上穿孔,通常的穿孔厚度为正常切割厚度的1/2。
尽量保持割炬和消耗件清洁
在割炬和消耗件上的任何脏物都会较大地影响等离子系统的功能。更换消耗件时要将其放在干净的绒布上,要经常检查割炬的连接罗纹,用过氧化氢类清洁剂清洗电极接触面和喷嘴。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。

