-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
设备特点:
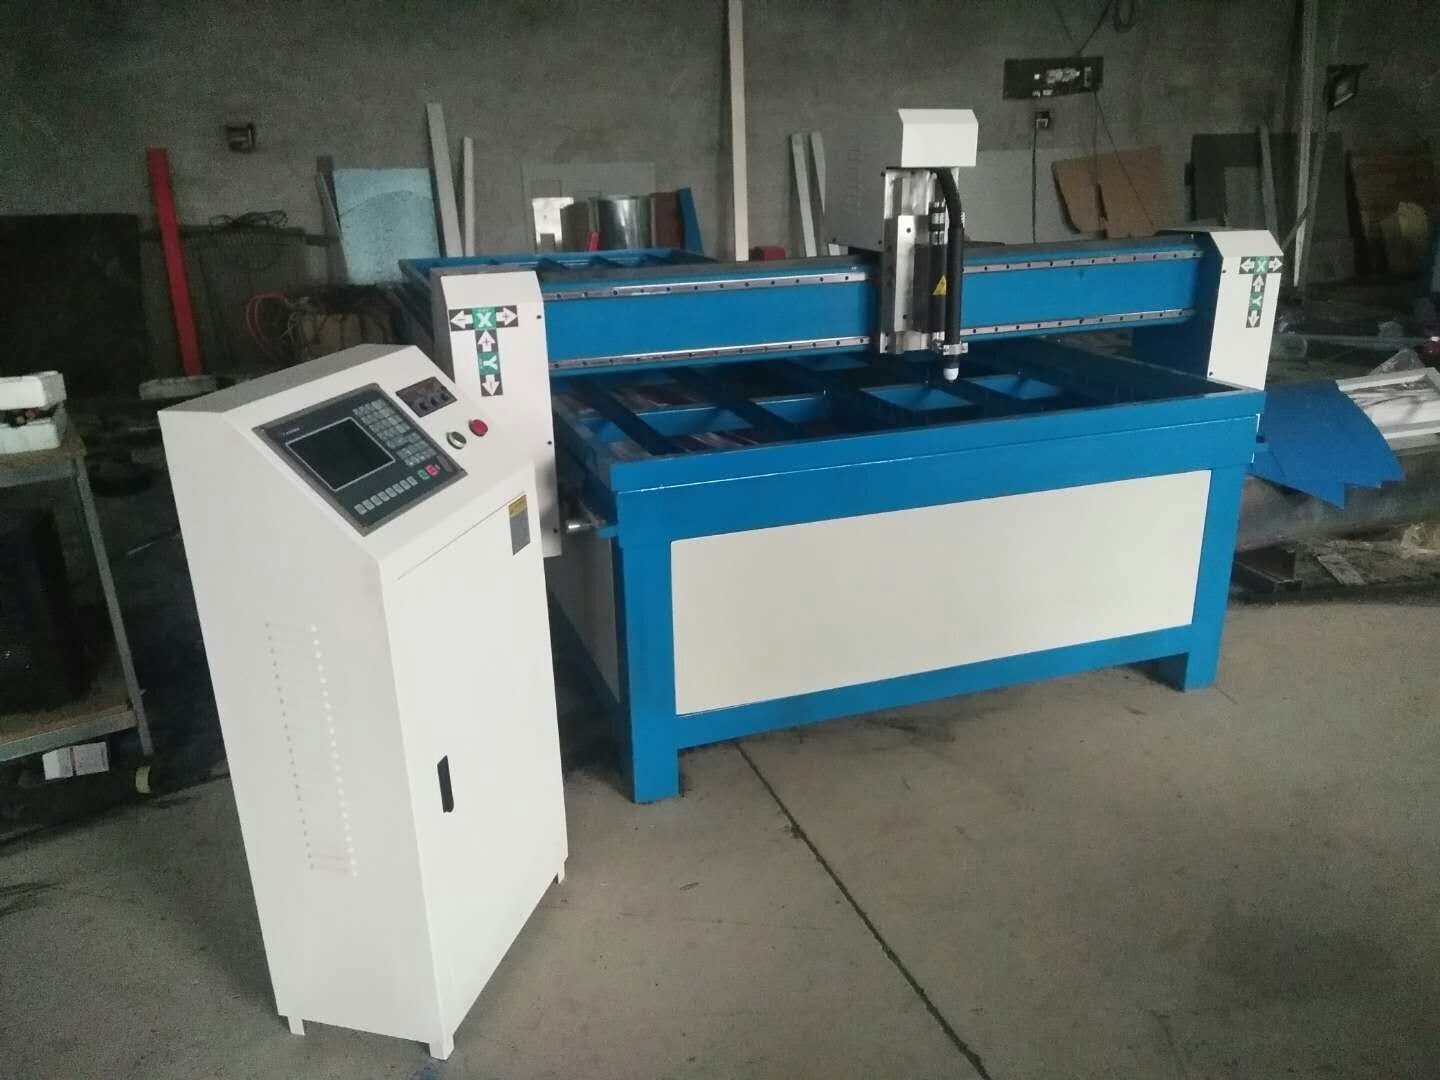
机架采用全焊接结构,坚固合理,操作简单,持久耐用。
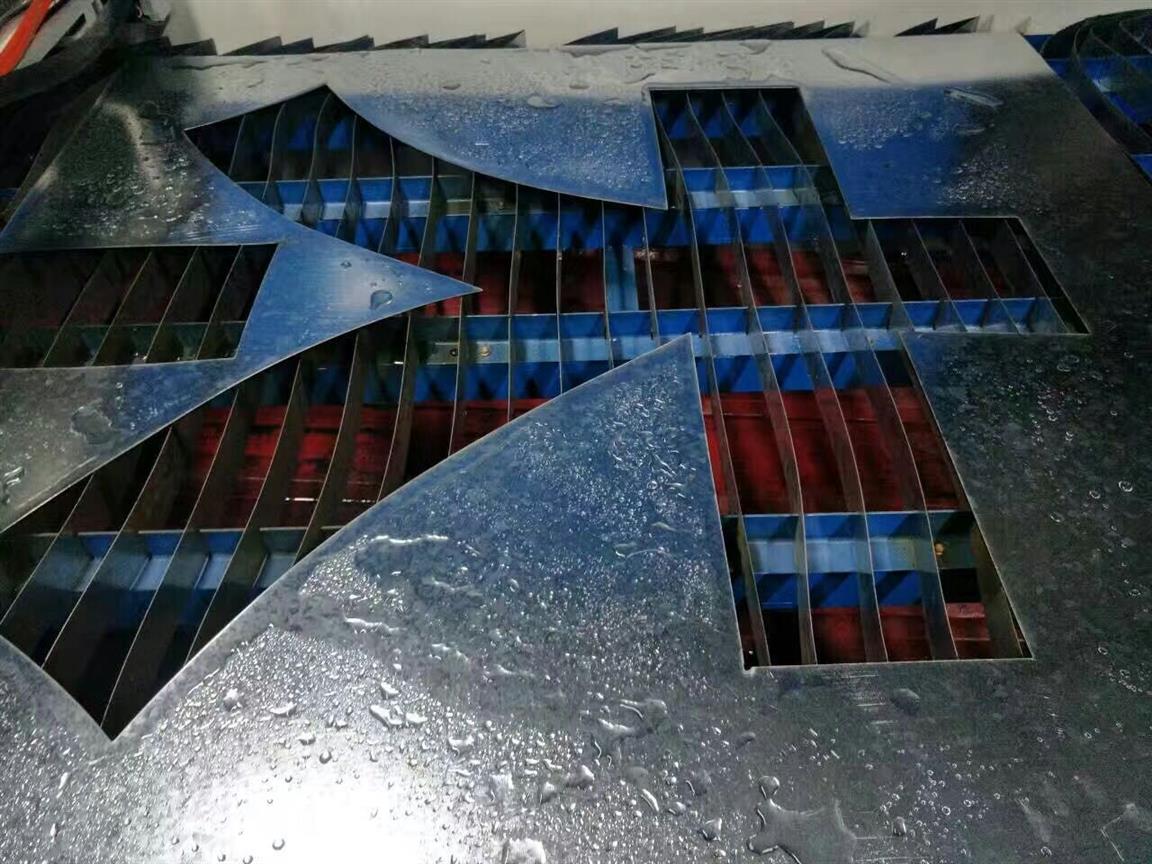
切割速度快,精度高。切割口小,整齐,无掉渣现象。在传统的数控系统的基础上,改进了切割用的控制方式,避免了二次修整加工。
适用于钢板、铜板、铁板、铝板、镀锌板、钛金板等金属板材。
数控系统配置高。自动引弧,性能稳定,引弧成功率达到99﹪以上。
与其它广告设备(吸塑机、雕刻机)配套,形成广告字加工工艺的流水线,彻底解决传统手工加工方式。工作效率提高十几倍
支持文泰、北航海尔、ARTCAM、Type3等软件生成的标准G代码路径文件。控制系统采用U盘交换加工文件,操作方便快捷。
数控等离子切割机切割速度对切割质量不同
数控切割机和等离子电源结合起来就称为数控等离子切割机,用等离子切割容易产生破口,产生破口的原因有很多种,通常等离子数控切割机的佳切割速度范围可按照设备说明选定或用试验来确定,但是由于待切割工件的厚薄度,材质不同,熔点高低,热导率大小以及熔化后的表面张力等因素,所以等离子数控切割机的切割速度也有相应的变化。其主要表现为以下几点:
1、等离子数控切割机在切割速度适度地提高能改善切口质量时,即切口略有变窄,切口表面更平整,同时可减小变形。
2、等离子数控切割机在切割速度过快时使得切割的线能量低于所需的量值,切缝中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。
3、当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。
4、当等离子数控切割机在切割速度较低时,由于切口过宽,电弧甚至会熄灭。由此可见,良好的切割质量与切割速度是分不开的。
数控等离子切割机的切割控制:
1、起弧点选择一般情况下,切割件的起弧点应在金属板材边缘,或在已切割加工件的割缝中间为理想。当距离太大时,出现不起弧或断弧,使加工件切割不透,造成产品浪费或报废;当距离过小时,喷嘴与工件间易短路而烧坏喷嘴,破坏切割过程的正常进行。实践证明:喷嘴距离工件的高度一般在6—8mm为宜,空气等离子切割机和水再压缩等离子弧切割的喷嘴距离工件高度可略小于6-8cm。
2、切割方向选择正确的切割方向应该**后一条割边与母板大部分脱离。如果过早地与母板大部分脱离,则周边的边角框不足以抵抗切割过程中出现的热变形应力,造成切割件在切割过程中移位,出现尺寸**差。
3、切割速度选择切割速度是切割过程中割炬与工件间的相对移动速度。合适的切割速度是切口表面平直的重要条件。切割速度决定于材质板厚、切割电流、气体种类及流量、喷嘴结构和合适的后拖量等。在同样的功率下,增加切割速度将导致切口变斜。切割时割炬应垂直工件表面,但为了有利于排除熔渣,可稍带一定的后倾角(一般情况下倾斜角不大于3。),故为提高生产率,应在**切透的前提下尽可能选用大的切割速度。
4、切割顺序影响切割顺序是指对钢板上若干大小嵌套的套排零件依次进行切割的顺序。一般应遵循“先内后外,先小后大”的原则:即先切割加工件的内轮廓或内轮廓中嵌套的零件),后切割外轮廓;先切割面积小的零件,后切割大尺寸零件。否则,在金属板材上切割内轮廓或其它小零件时会产生变形,造成加工件的报废。