-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8

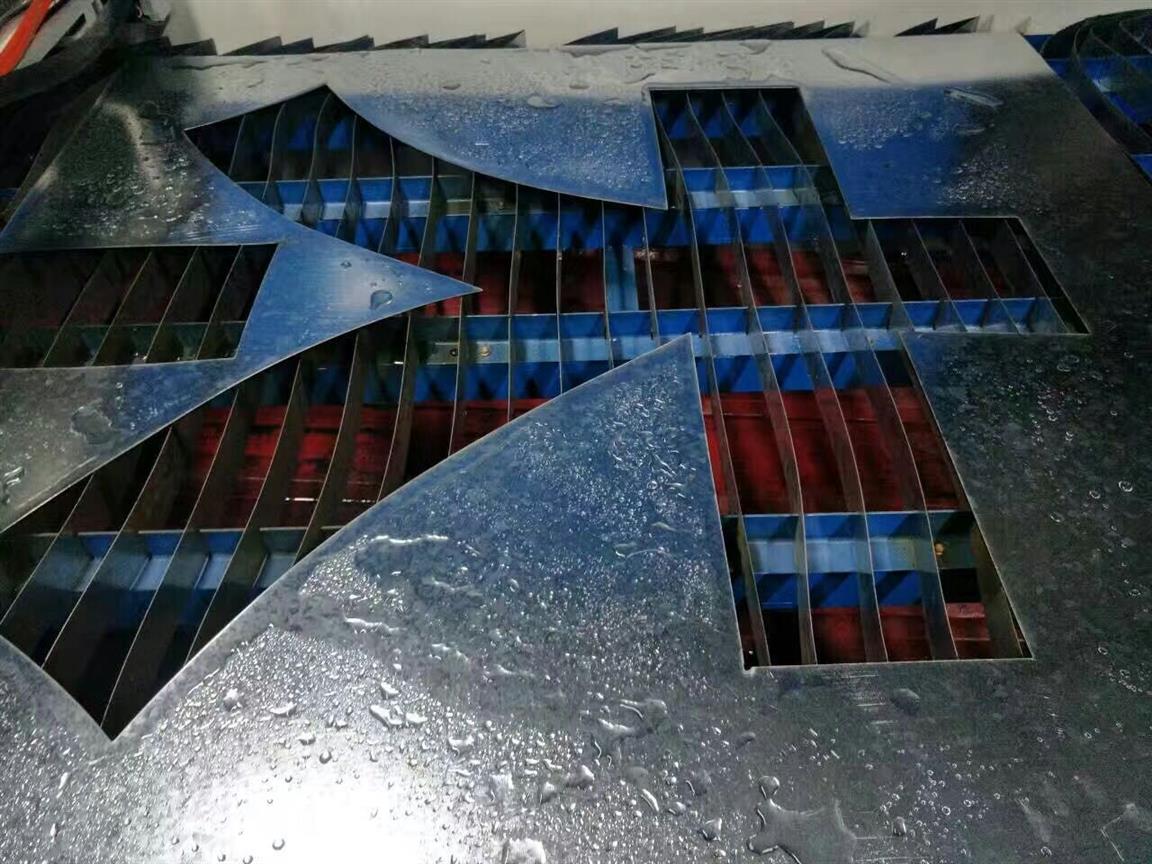
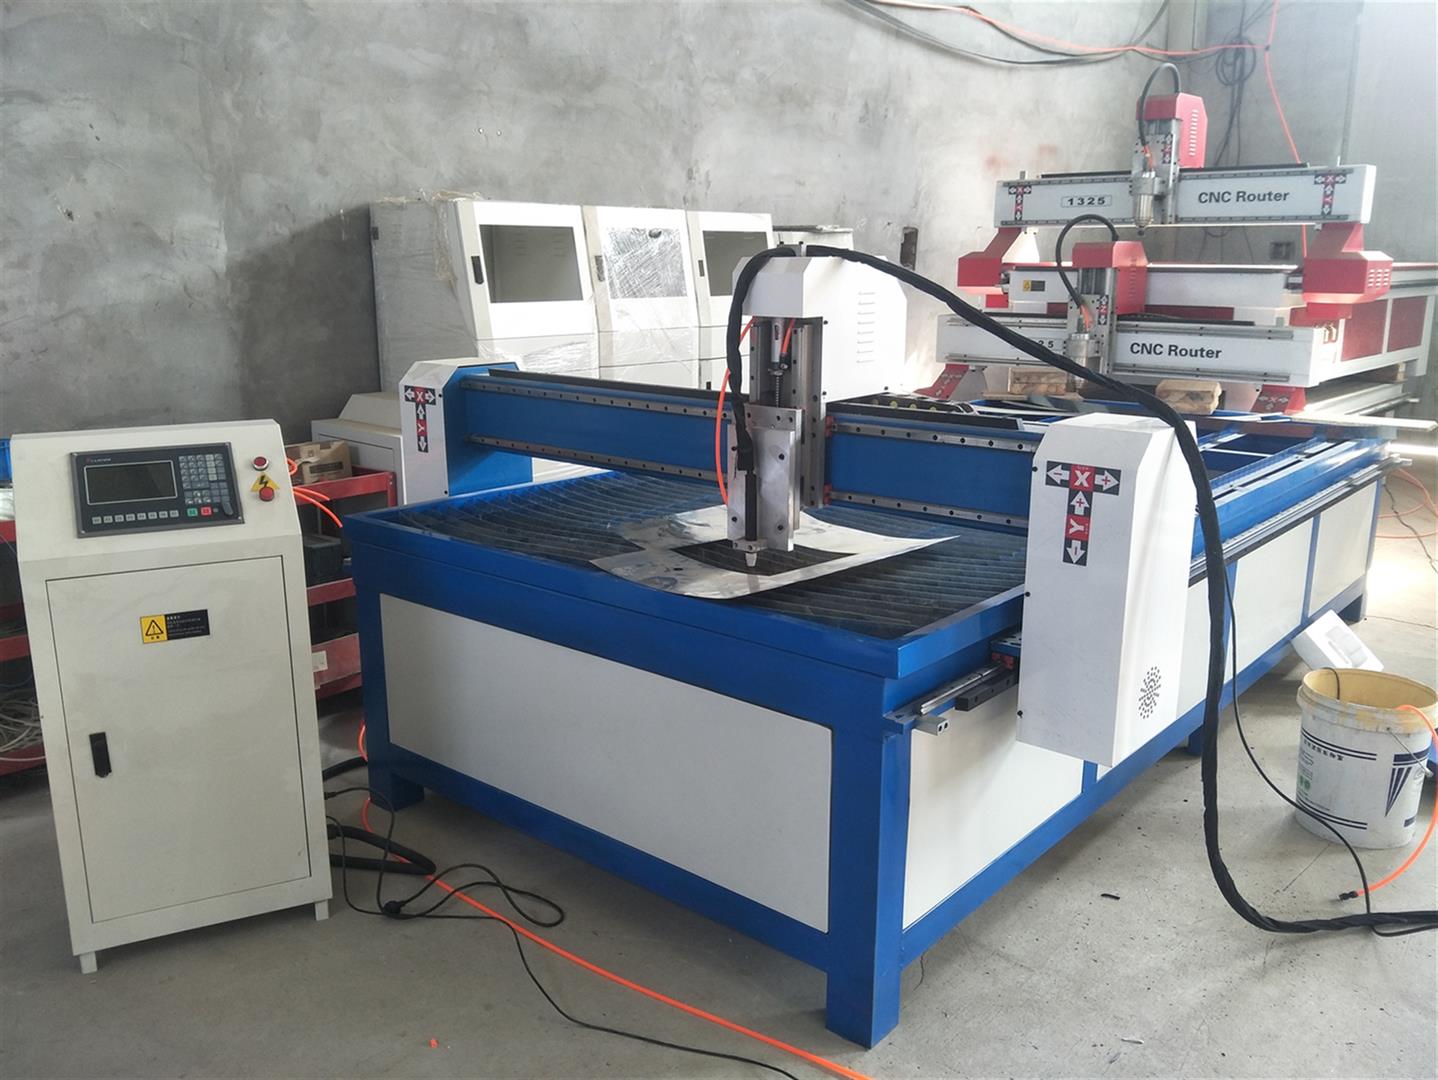
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
数控等离子切割机具有多功能、高效、高速、高精度、低劳动强度和高度自动化等特点,适合于加工多品种、小批量、形状复杂、调换频繁的零件,广泛运用于汽车、机车、压力容器、化工机械、核工业、通用机械、工程机械、钢结构等许多行业。
数控等离子切割能切割氧气 难以切割的各种金属材料(利用等离子弧还能切割某些非金属材料),其主要优点在于切割厚度不大的普通碳素钢薄板时,切割速度可达氧切割法的5—6倍、切割面光洁、热变形小、切口宽度和切割面斜角较大,切割薄板时采用特种切割割炬或工艺可获得接近垂直的切割面等。
数控等离子切割机切割件的加工质量对整个产品起着关键性的作用,所以有效防止加工件的变形显得尤为重要。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
1、软件控制主轴运转,自动化强、噪音低、力度大、寿命长。
2、速度快,效率高,空程速度可达20米/分以上。
3、双电机驱动,双齿轮传动,力量大,传动平稳,**长时间高速运行中不抖动。
4、钢结构整体,支撑密集,承受力平均,可减少机器变形量。
数控等离子切割机的切割控制:
1、起弧点选择一般情况下,切割件的起弧点应在金属板材边缘,或在已切割加工件的割缝中间为理想。当距离太大时,出现不起弧或断弧,使加工件切割不透,造成产品浪费或报废;当距离过小时,喷嘴与工件间易短路而烧坏喷嘴,破坏切割过程的正常进行。实践证明:喷嘴距离工件的高度一般在6—8mm为宜,空气等离子切割机和水再压缩等离子弧切割的喷嘴距离工件高度可略小于6-8cm。
2、切割方向选择正确的切割方向应该**后一条割边与母板大部分脱离。如果过早地与母板大部分脱离,则周边的边角框不足以抵抗切割过程中出现的热变形应力,造成切割件在切割过程中移位,出现尺寸**差。
3、切割速度选择切割速度是切割过程中割炬与工件间的相对移动速度。合适的切割速度是切口表面平直的重要条件。切割速度决定于材质板厚、切割电流、气体种类及流量、喷嘴结构和合适的后拖量等。在同样的功率下,增加切割速度将导致切口变斜。切割时割炬应垂直工件表面,但为了有利于排除熔渣,可稍带一定的后倾角(一般情况下倾斜角不大于3。),故为提高生产率,应在**切透的前提下尽可能选用大的切割速度。
4、切割顺序影响切割顺序是指对钢板上若干大小嵌套的套排零件依次进行切割的顺序。一般应遵循“先内后外,先小后大”的原则:即先切割加工件的内轮廓或内轮廓中嵌套的零件),后切割外轮廓;先切割面积小的零件,后切割大尺寸零件。否则,在金属板材上切割内轮廓或其它小零件时会产生变形,造成加工件的报废。