-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8
应用范围
1、主要用于大型吸塑字切割,双色板雕刻,有机玻璃雕刻切割,标牌雕刻,水晶,奖杯雕刻,授权牌雕刻等。
2、工艺品行业:木质、竹片、、骨头、皮革、大理石、贝壳等材料上雕刻精美图案和文字。
3、皮革服装加工业:真皮、合成皮、人造革、布料、皮毛上进行复杂文字图形雕刻,切割、雕花镂空等工艺加工。
4、模型行业: 制作沙盘建筑模型及飞机航模等,ABC板切割,多层板切割等。
5、包装行业: 雕刻印刷橡胶板、塑料板、双层板、刀模切刀板等。
6、产品标识业:设备铭牌,产品防伪打标等。
7、其他行业: 大理石、花岗岩、玻璃、水晶等装饰材料上雕刻标记,剪纸、贺卡等纸品工艺切割。
型号参数
激光类型: 玻璃内腔式封离CO2激光器(符合GB11748-89标准)
(可选配射频激励式金属管)波长10.6um 40W/60W
激光功率:60W/80W/100W/150W
激光管冷却:纯净循环水冷却
能量调节:0—**无段控制、软件内部0—**可调
控制及驱动:高速DSP控制、步进电机高细分驱动(可选配伺服驱动)
雕刻速度:0—1200mm/s
切割速度:0—600mm/s
工作电压:≤±0.01mm
小成型字:汉字1.5mm 英文字母1mm
整机功率: ≤1500W
加工幅面:1200×900mm
工作台升降:高精度滚珠丝杠电动升降300mm
工作环境:温度:0—45℃ 湿度5%—95%(无凝水)
软件支持格式:PLT、DST、DXF、DWG、AI、LAS 可支持AutoCAD、CorelDRAW直接输出
适用于钢板、铜板、铁板、铝板、镀锌板、钛金板等金属板材。
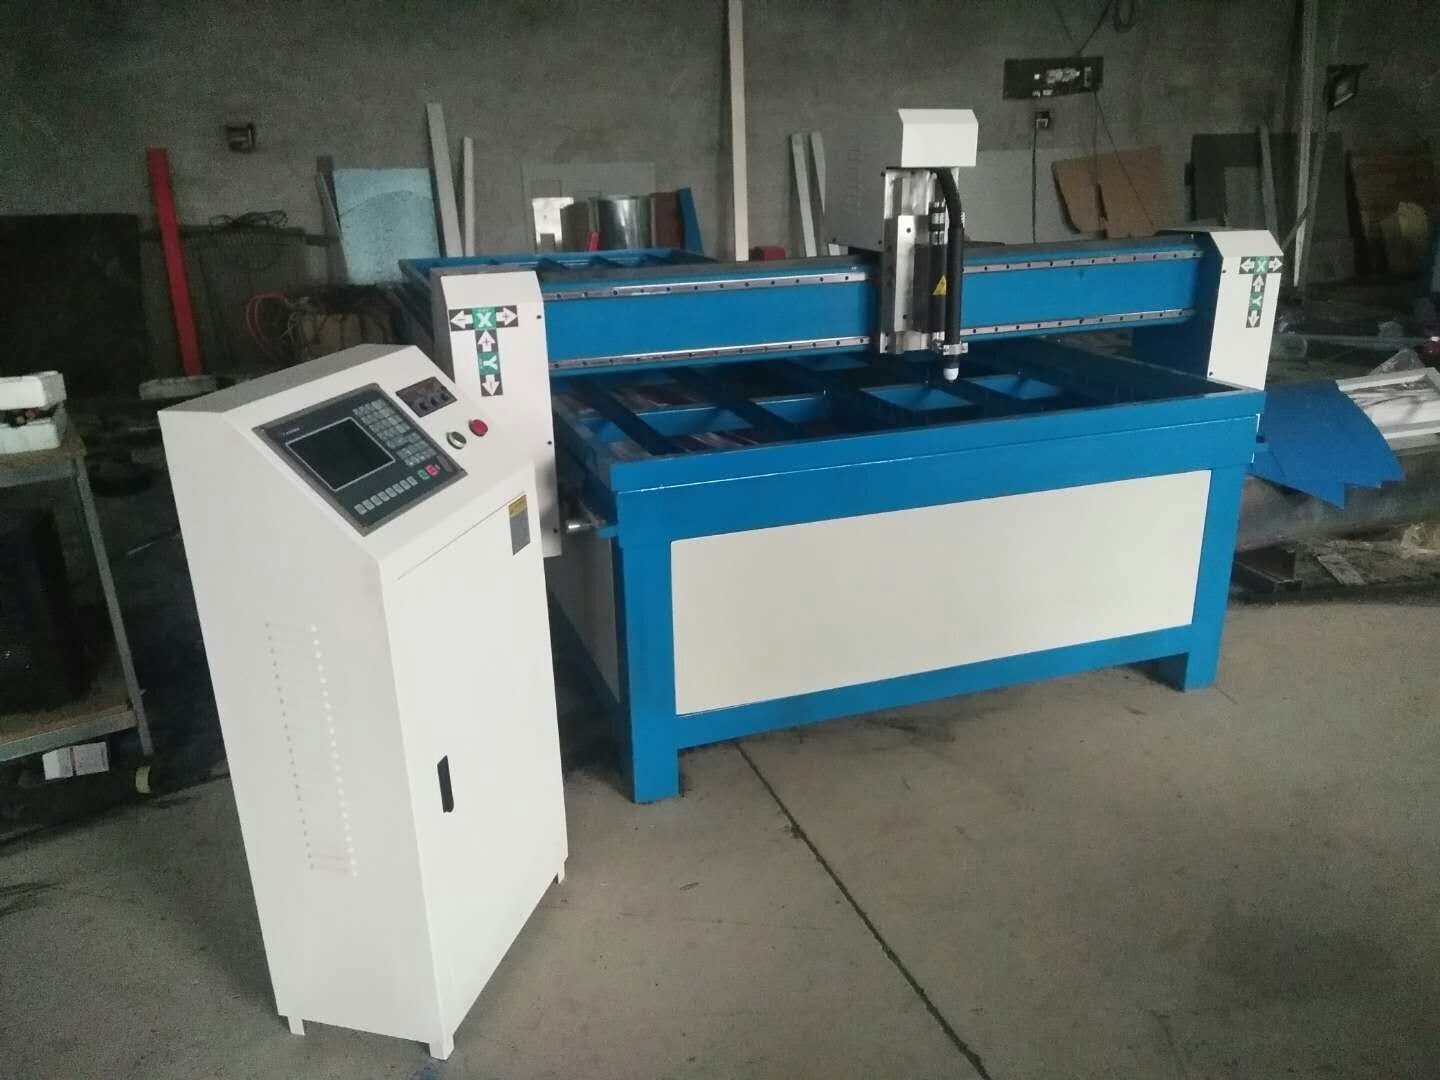
数控系统配置高。自动引弧,性能稳定,引弧成功率达到99﹪以上。
与其它广告设备(吸塑机、雕刻机)配套,形成广告字加工工艺的流水线,彻底解决传统手工加工方式。工作效率提高十几倍
支持文泰、北航海尔、ARTCAM、Type3等软件生成的标准G代码路径文件。控制系统采用U盘交换加工文件,操作方便快捷。
技术参数:
加工材料 铁板、铝板、镀锌板、白钢板、钛金板
加工面积 1300×2500 mm
加工厚度 0.5mm
切割速度 0-8000mm/min
整机功率 8.5KW
输入电压 3相380V/220v
电源频率 50HZ
等离子电流 60A或100A
文件传输方式 USB接口
工作方式 非接触式引弧
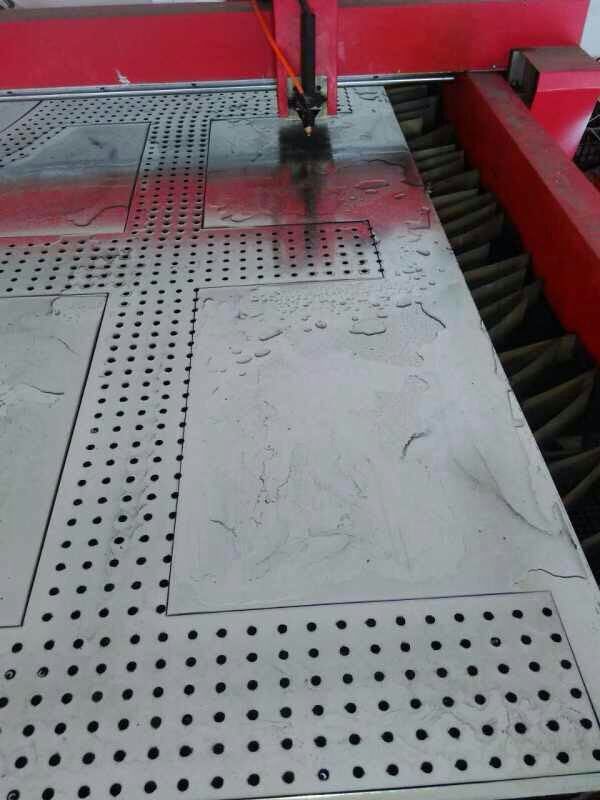
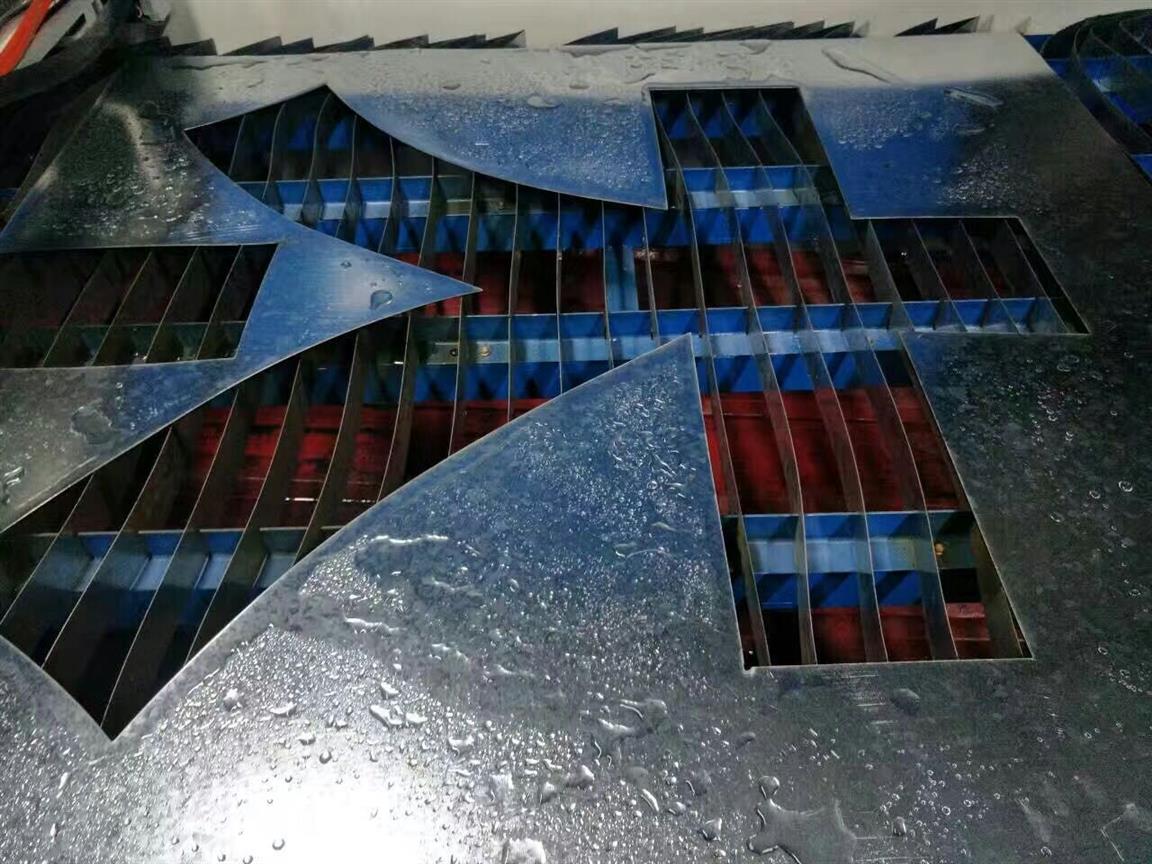
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
专业生产铣边机
铣边机,采用铣削加工工艺,适用于板材焊接前的直边,斜边开坡口铣削加工,大大提高了生产效率和产品质,同时又降低了成本,是压力容器,船舶,电力 石油化工及机械等大型钢模钢板,H型钢生产线,钢结构件行业目前的产品。
数控等离子切割机的切割控制:
1、起弧点选择一般情况下,切割件的起弧点应在金属板材边缘,或在已切割加工件的割缝中间为理想。当距离太大时,出现不起弧或断弧,使加工件切割不透,造成产品浪费或报废;当距离过小时,喷嘴与工件间易短路而烧坏喷嘴,破坏切割过程的正常进行。实践证明:喷嘴距离工件的高度一般在6—8mm为宜,空气等离子切割机和水再压缩等离子弧切割的喷嘴距离工件高度可略小于6-8cm。
2、切割方向选择正确的切割方向应该**后一条割边与母板大部分脱离。如果过早地与母板大部分脱离,则周边的边角框不足以抵抗切割过程中出现的热变形应力,造成切割件在切割过程中移位,出现尺寸**差。
3、切割速度选择切割速度是切割过程中割炬与工件间的相对移动速度。合适的切割速度是切口表面平直的重要条件。切割速度决定于材质板厚、切割电流、气体种类及流量、喷嘴结构和合适的后拖量等。在同样的功率下,增加切割速度将导致切口变斜。切割时割炬应垂直工件表面,但为了有利于排除熔渣,可稍带一定的后倾角(一般情况下倾斜角不大于3。),故为提高生产率,应在**切透的前提下尽可能选用大的切割速度。
4、切割顺序影响切割顺序是指对钢板上若干大小嵌套的套排零件依次进行切割的顺序。一般应遵循“先内后外,先小后大”的原则:即先切割加工件的内轮廓或内轮廓中嵌套的零件),后切割外轮廓;先切割面积小的零件,后切割大尺寸零件。否则,在金属板材上切割内轮廓或其它小零件时会产生变形,造成加工件的报废。