-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8
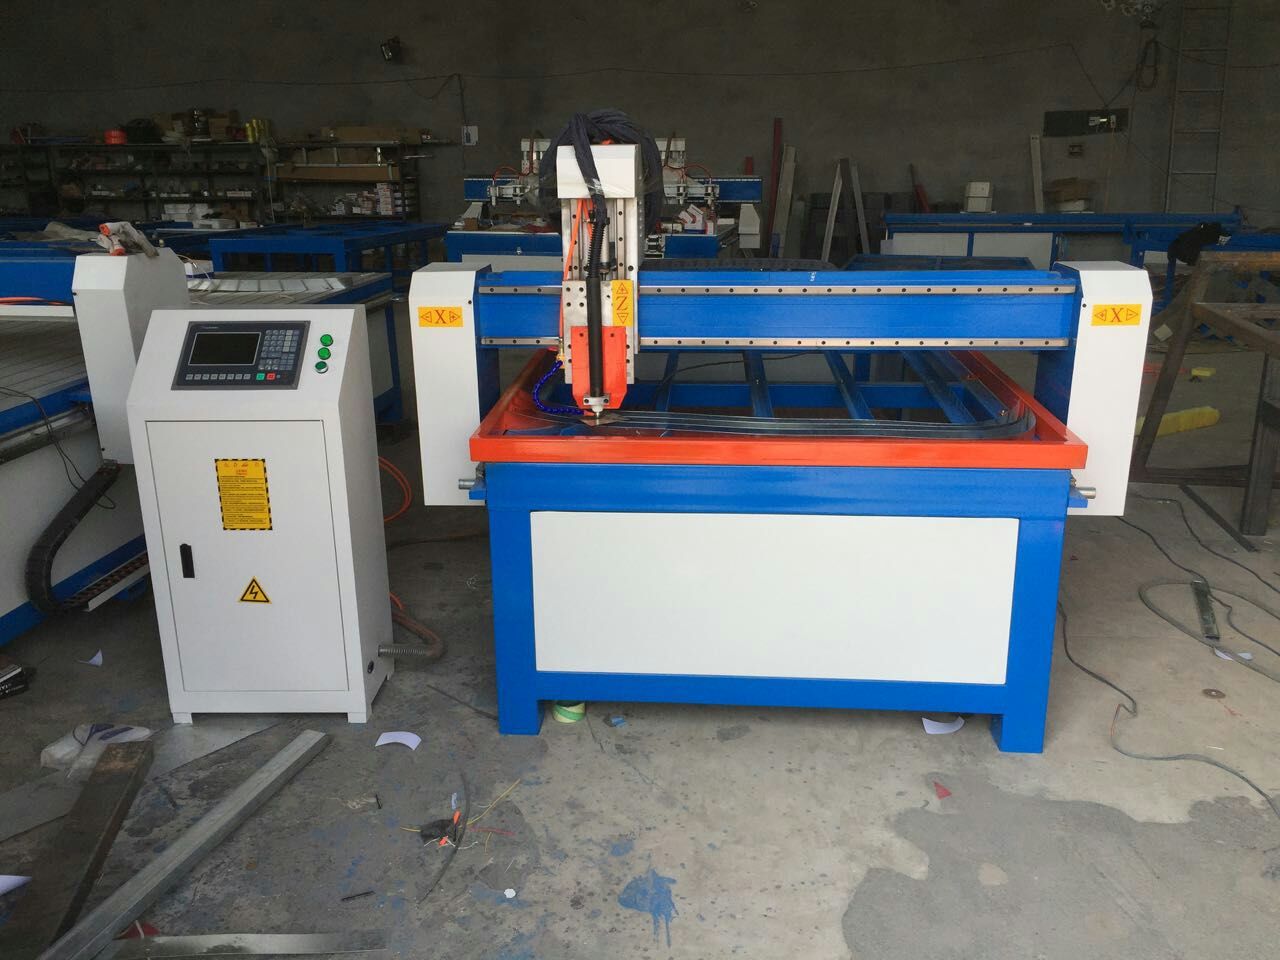
数控等离子切割机在工作过程中,有时候会出现各种各样的问题,如果不处理好,就会对企业的生产造成影响。所以,在日常生产中,了解数控等离子切割机故障现象,并且知道如何去解决它,对于企业来说,是非常重要的。
故障一
现象说明:
打开等离子切割机主机“电源开关”后,电源指示灯不亮
原因分析和解决办法:
1、“电源指示灯”坏:更换指示灯
2、2A保险丝坏:更换保险丝
3、无输入三相380V电压:检查电源是否出问题
4、输入电源缺相:使用万用表检查三相电源
5、电源开关坏:更换开关即可
6、控制板或主机坏:检修
故障二
现象说明:
接通输入电源后,等离子切割机风扇不转,但电源指示灯亮
原因分析和解决办法:
1、输入三相电源缺相:使用万用表检查三相电源
2、风扇叶被异物卡住:异物清除即可
3、风扇电源插头松动:重新插好即可
4、风扇引线断:检修
5、风扇损坏:检修或更换
故障三
现象说明:
接通输入电源后,电源指示灯亮,风扇正常,但开启“试气”开关后无气流喷出
原因分析和解决办法:
1、无输入压缩空气:检修气源及供气管道
2、空气过滤减压阀失灵,压力表指示值为0,“气压不足”指示灯亮:调整减压阀压力或更换减压阀
3、“试气”开关损坏:更换开关
4、主机内电磁阀坏:检修或更换
5、供气管道漏气或断路:检修
故障四
现象说明:
开启主机面板上的“试气”开关,有气流喷出,按动割炬开关,机器*反应
原因分析和解决办法:
1、等离子割炬开关坏或连接线断:检修或更换
2、等离子切割机面板上“切割”开关坏:检修或更换
3、切割机主机控制板坏:检修或更换
4、切割机因温度等原因处于保护状态:等待温度正常
5、水路工作不正常,引起水压过低保护:检查水路和水压阀
6、主机控变或相关线路、元件损坏:检修
故障五
现象说明:
接触式可以切割,但非接触式不能切割,试验非转移弧无火花喷出喷嘴
原因分析和解决办法:
1、15A熔断器熔芯断路:更换即可
2、减压阀上气压过高:调节压力
3、割炬中有零件损坏:检查并更换
4、割炬受潮,压缩空气中水分过高:烘干,加滤水装置
5、引弧线断路:更换即可
6、割炬损坏:更换即可
故障六
现象说明:
按动等离子割炬开关,喷嘴中有气流,但“”和“低档”均不能切割
原因分析和解决办法:
1、输入电源缺相:检修
2、空气压力不足0.45Mpa:调节减压阀压力
3、输入空气流量过小:**0.3m3/min
4、切割地线与工件接触不良:重新夹紧或更换
5、割炬中电极喷嘴或其他零件损坏:跟换新配件
6、切割方法不正确:将喷嘴、工件放正确
7、等离子切割机割炬电缆断裂:更换或重新连接好
8、主机中“火花放电器”间距过大或短路:间距**0.5mm左右
9、主机中部分元件损坏如:压力控制器等:检修或更换
10、主机中控制板损坏:检修或更换
11、等离子切割机割炬损坏:更换
故障七
故障现象:
高、低档只有一档能工作
原因分析与解决办法:
1、切厚选择开关坏或导线断:更换
2、交流接触器有一只损坏:检查并更换
3、整流主变坏或相关导线断路:更换或维修
故障八
故障现象:
等离子切割机工作时等离子弧不稳定
原因分析与解决办法:
1、气压过低或过高:调整
2、割炬中电极或喷嘴烧损:更换
3、输入交流电压过低:调整输入电压
4、切割地线与工件接触不良:重新夹紧或更换
5、切割移动速度过慢:调整切割速度
6、火花放电器不能自动断弧:正常放电0.5s,检修
7、主机中相关元件工作不正常:检修
故障九
故障现象:
切口过宽,切割质量欠佳
原因分析和解决办法:
1、切割速度过慢:调整速度
2、电极喷嘴已烧损:更换
3、切割材质和切厚与选择开关档位不符:选择正确档位
4、喷嘴型号不正确:更换正确型号的喷嘴
故障十
故障现象:
等离子切割机用割炬烧坏
原因分析:
1、金属压帽未压紧
2、割炬导电连接处松动、漏水
3、割炬接头处绝缘不良
4、割炬上陶瓷保护套已损坏,但未更换
5、压缩空气中水分过多
6、分列式切割机并机切割时割炬搞错
7、电极烧损后未及时更换
8、水冷割炬工作时水路不正常,接口漏水
解决办法:经常对等离子切割机割炬部分的各连接件进行检查,**各部分配合良好!
当然,也有很多操作者是从来没有接触过机械加工和编程的,那他们要学习数控等离子切割机操作,困难是非常巨大的。对于这些初学数控等离子切割机的人员,掌握一定的数控切割机操作技巧是非常重要的。一方面他们可以避免发生机床碰撞事故,导致机床损坏;二是可以在较短的时间之内,能够迅速提高操作者的西安数控切割机操作技能,胜任本职工作,为单位创造经济效益。
数控等离子切割机能适应不同零件的自动加工,当改变加工零件时,只需改变数控程序,而不用凸轮、靠模、样板、或钻镗模等工艺装备。具有生产效率和加工精度高,加工质量稳定的特点。而经济型数控切割机因投资少、见效快、系统结构简单,在中、小型企业中更是应用较广。但由于数控等离子切割机自身的局限性,尤其是经济型数控切割机大多是通过旧普通机床数控化改造而来,该机床在使用过程中故障率也较高。
切割件的变形分析及控制数控等离子切割机的切割控制由于板材的热胀冷缩,在切割过程中加工件与余料之间会产生相对移动,按加工件重量与余料重量的差别,产生相对移动可分为以下三种情况:
(1)当加工件重量>余料重量时,加工件不动,余料相对平台移动,不影响加工件的尺寸;
(2)当加工件重量<余料重量时,加工件相对平台移动,余料不动,加工件产生一定的偏差;
(3)当加工件重量与余料重量相当时,加工件和余料相对平台都可能产生移动,影响加工件的尺寸。
实践表明:
1、加工件或余料相对平台产生的移动,加工件产生的尺寸误差一般在0.3—4mm之间。
2、工件单边的变形控制在数控等离子切割过程中选择合理的切割工艺,所产生的变形量也不同。
3、异型件的切割工艺对于特殊件的切割,可选择下列两种切割方法:
(1)对于凹型件采取两件配对切割的方法,先切割内边,后切割外边,后由外向内使两件分开。
(2)对于偏置中空件应采取两件配对切割,后使两件分离。
四、分析数控等离子切割机切割件变形规律及影响,在切割前进行适当的板材校平处理,合理地进行板材固定,防止在切割过程中加工件发生移动;编制切割程序时,选择合理的切割工艺,使工件的大尺寸面后与母板分离;对于切割细长件或异型件时,用两件配对切割等控制方法,可有效防止或减小切割件的变形。

