-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8

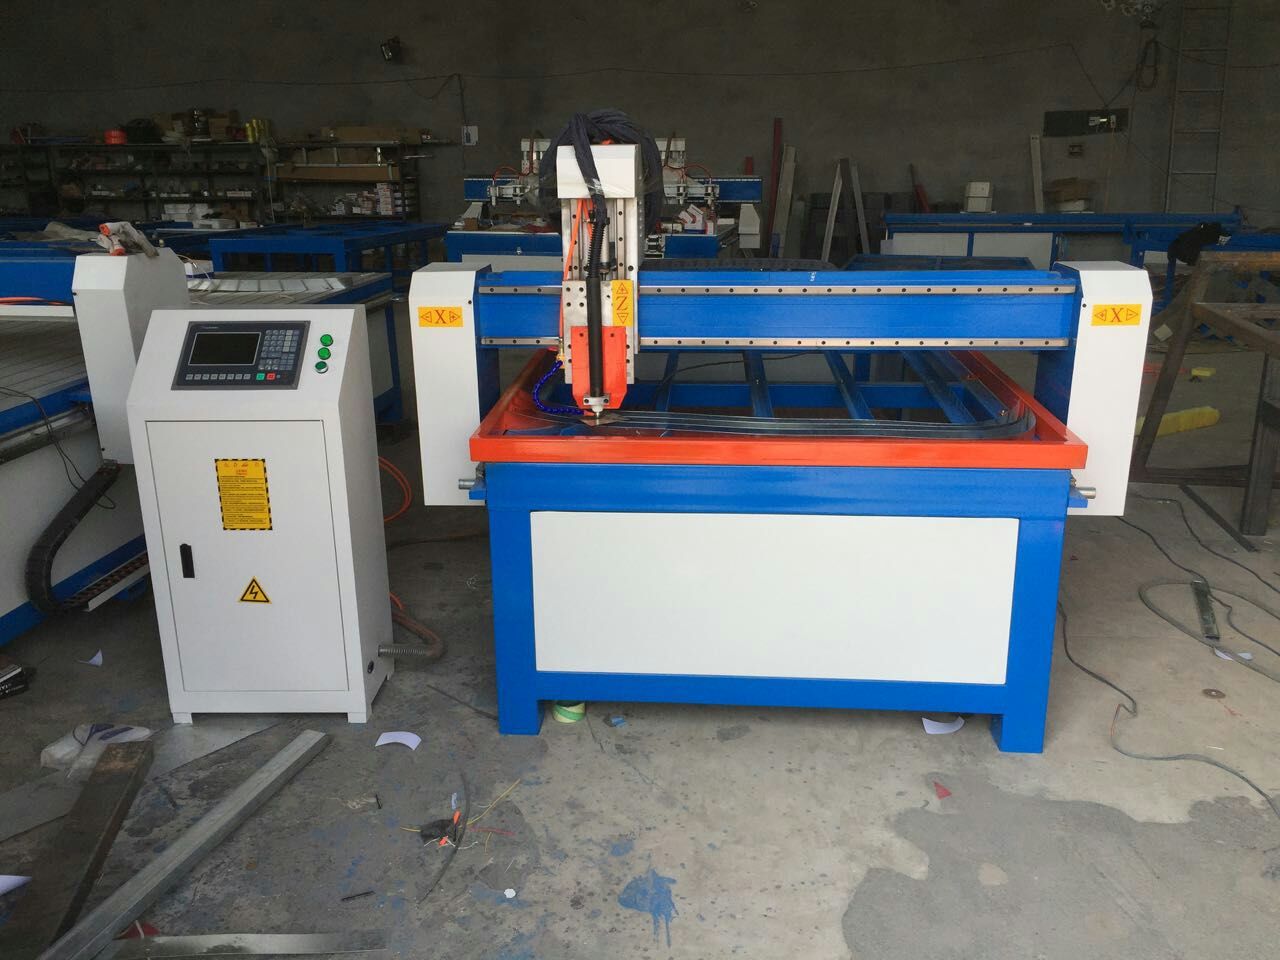
设备特点:
机架采用全焊接结构,坚固合理,操作简单,持久耐用。
切割速度快,精度高。切割口小,整齐,无掉渣现象。在传统的数控系统的基础上,改进了切割用的控制方式,避免了二次修整加工。
适用于钢板、铜板、铁板、铝板、镀锌板、钛金板等金属板材。
数控系统配置高。自动引弧,性能稳定,引弧成功率达到99﹪以上。
与其它广告设备(吸塑机、雕刻机)配套,形成广告字加工工艺的流水线,彻底解决传统手工加工方式。工作效率提高十几倍
支持文泰、北航海尔、ARTCAM、Type3等软件生成的标准G代码路径文件。控制系统采用U盘交换加工文件,操作方便快捷。
数控等离子切割机风冷式割炬应用范围
数控等离子切割机风冷式割炬是指通过空气冷却的等离子切割割炬,主要集中在100A以内的等离子电源中,而一般常用数控等离子切割机会根据切割板厚搭配不同类型的割炬,这里我们谈到的风冷式数控等离子切割机割炬是主要区别于水冷式割炬来说的,一般适合切割加工10MM以下不锈钢、碳板等金属材料,风冷式割炬也称为气冷式割炬,简而言之,就是通过空气的自然冷却降低割炬表面温度以达到长期使用的目的。气冷割炬因为冷却方式不同,使用寿命较短。
1、割炬中的电极,其中心的铪丝若烧损2.5--3mm时;应及时更换,更换 时电极必须完全冷却(用压缩空气吹),否则电极基座受热膨胀发腻较紧,旋松时不能用力过猛,否则易损坏电极基座。电极、喷嘴更换使用前;均需查看内腔是否干净,必须清除杂质后使用。
2、在正常使用过程中,突然听见“吓”的响声,弧光发红,弧碴上窜, 应立即停止使用,此时电极、喷嘴已损坏,强继续使会损坏割炬, 必须更换电极、喷嘴后方可使用。
3、气冷型割炬使用工作电流不得大于其额定电流,**过则易损坏割炬。
4、更换电极、喷嘴时必须关断主机电源,割炬未装电极、喷嘴时不能按割炬开关。
5、使用的压缩空气必须干燥清洁。因水气、油污易导电,电极上产生螺 旋黑纹,说明水气、油污过多,使电极、喷嘴内腔拉弧短路,较易损坏割炬,又不能正常工作。
6、割炬中的电极、喷嘴在使用过程中不能松动,电极须用板手旋紧, 每次使用前必须查看,见有松动随时用扳手旋紧,但不能使用活络扳手之类的工具。
当然,也有很多操作者是从来没有接触过机械加工和编程的,那他们要学习数控等离子切割机操作,困难是非常巨大的。对于这些初学数控等离子切割机的人员,掌握一定的数控切割机操作技巧是非常重要的。一方面他们可以避免发生机床碰撞事故,导致机床损坏;二是可以在较短的时间之内,能够迅速提高操作者的西安数控切割机操作技能,胜任本职工作,为单位创造经济效益。
切割件的变形分析及控制数控等离子切割机的切割控制由于板材的热胀冷缩,在切割过程中加工件与余料之间会产生相对移动,按加工件重量与余料重量的差别,产生相对移动可分为以下三种情况:
(1)当加工件重量>余料重量时,加工件不动,余料相对平台移动,不影响加工件的尺寸;
(2)当加工件重量<余料重量时,加工件相对平台移动,余料不动,加工件产生一定的偏差;
(3)当加工件重量与余料重量相当时,加工件和余料相对平台都可能产生移动,影响加工件的尺寸。
实践表明:
1、加工件或余料相对平台产生的移动,加工件产生的尺寸误差一般在0.3—4mm之间。
2、工件单边的变形控制在数控等离子切割过程中选择合理的切割工艺,所产生的变形量也不同。
3、异型件的切割工艺对于特殊件的切割,可选择下列两种切割方法:
(1)对于凹型件采取两件配对切割的方法,先切割内边,后切割外边,后由外向内使两件分开。
(2)对于偏置中空件应采取两件配对切割,后使两件分离。
四、分析数控等离子切割机切割件变形规律及影响,在切割前进行适当的板材校平处理,合理地进行板材固定,防止在切割过程中加工件发生移动;编制切割程序时,选择合理的切割工艺,使工件的大尺寸面后与母板分离;对于切割细长件或异型件时,用两件配对切割等控制方法,可有效防止或减小切割件的变形。