-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8

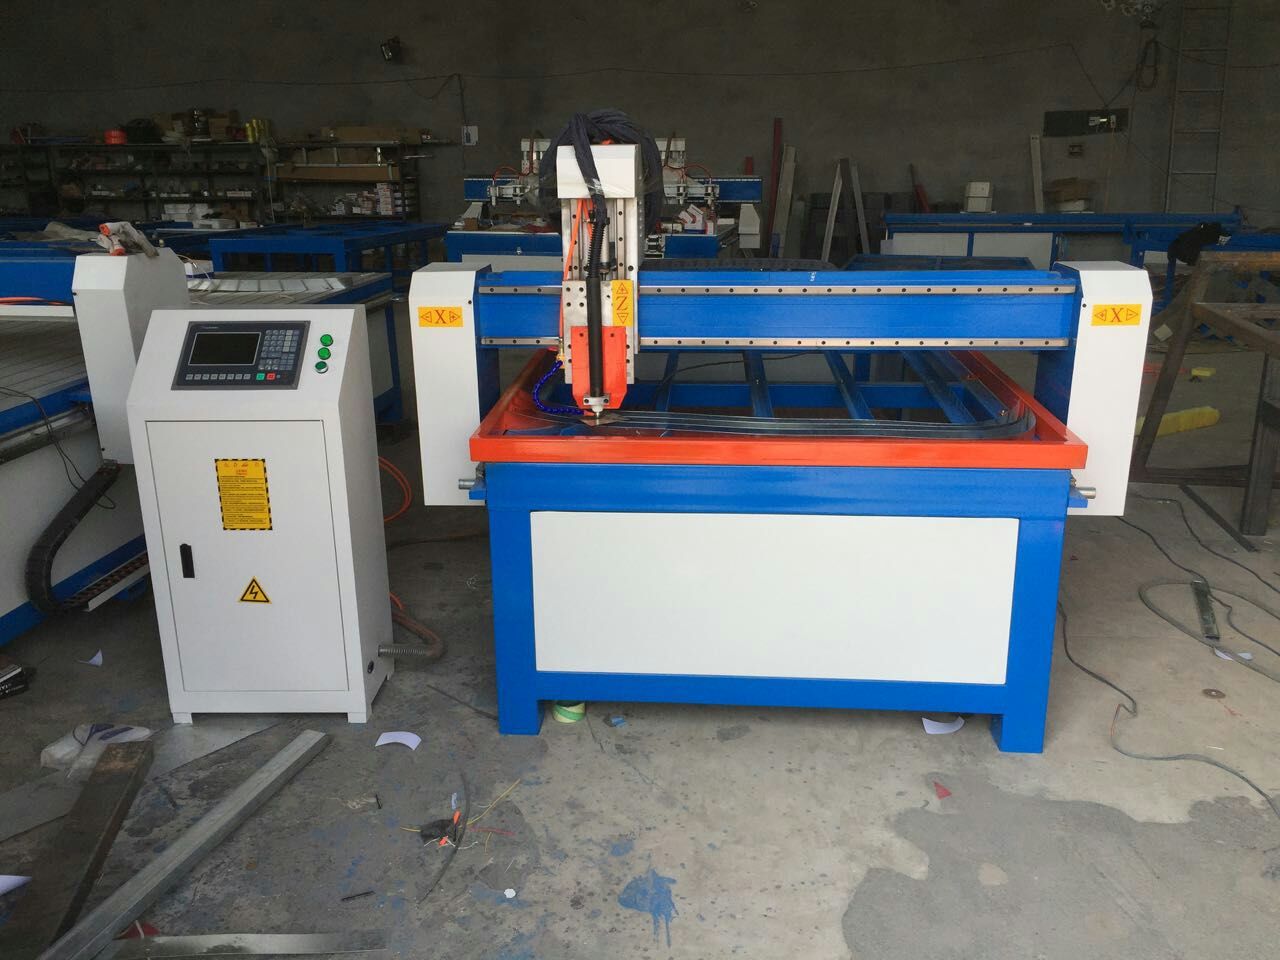
切割件的变形分析及控制数控等离子切割机的切割控制由于板材的热胀冷缩,在切割过程中加工件与余料之间会产生相对移动,按加工件重量与余料重量的差别,产生相对移动可分为以下三种情况:
(1)当加工件重量>余料重量时,加工件不动,余料相对平台移动,不影响加工件的尺寸;
(2)当加工件重量<余料重量时,加工件相对平台移动,余料不动,加工件产生一定的偏差;
(3)当加工件重量与余料重量相当时,加工件和余料相对平台都可能产生移动,影响加工件的尺寸。
实践表明:
1、加工件或余料相对平台产生的移动,加工件产生的尺寸误差一般在0.3—4mm之间。
2、工件单边的变形控制在数控等离子切割过程中选择合理的切割工艺,所产生的变形量也不同。
3、异型件的切割工艺对于特殊件的切割,可选择下列两种切割方法:
(1)对于凹型件采取两件配对切割的方法,先切割内边,后切割外边,后由外向内使两件分开。
(2)对于偏置中空件应采取两件配对切割,后使两件分离。
四、分析数控等离子切割机切割件变形规律及影响,在切割前进行适当的板材校平处理,合理地进行板材固定,防止在切割过程中加工件发生移动;编制切割程序时,选择合理的切割工艺,使工件的大尺寸面后与母板分离;对于切割细长件或异型件时,用两件配对切割等控制方法,可有效防止或减小切割件的变形。
切割工艺选样了尽量减小切割变形,切割前必须保证金属板材的定位准确牢靠,在条件许可的情况下,使用多点接触的电磁平台进行适当的校平处理,以消除金属板材不均匀的残余内应力,提高板材平整度。数控等离子切割机是利用高速度、高温度、高能量的等离子切割机与计算机控制相结合起来的切割金属板材的设备。其工作过程都是按照事先编制好的程序自动控制的,其识别的是加工程序,所以在加工前选择合理的切割工艺——切割的起点、方向、顺序、速度等对切割件的加工质量起着决定性的作用。
数控等离子切割机切割速度对切割质量不同
数控切割机和等离子电源结合起来就称为数控等离子切割机,用等离子切割容易产生破口,产生破口的原因有很多种,通常等离子数控切割机的佳切割速度范围可按照设备说明选定或用试验来确定,但是由于待切割工件的厚薄度,材质不同,熔点高低,热导率大小以及熔化后的表面张力等因素,所以等离子数控切割机的切割速度也有相应的变化。其主要表现为以下几点:
1、等离子数控切割机在切割速度适度地提高能改善切口质量时,即切口略有变窄,切口表面更平整,同时可减小变形。
2、等离子数控切割机在切割速度过快时使得切割的线能量低于所需的量值,切缝中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。
3、当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。
4、当等离子数控切割机在切割速度较低时,由于切口过宽,电弧甚至会熄灭。由此可见,良好的切割质量与切割速度是分不开的。
应用范围
1、主要用于大型吸塑字切割,双色板雕刻,有机玻璃雕刻切割,标牌雕刻,水晶,奖杯雕刻,授权牌雕刻等。
2、工艺品行业:木质、竹片、、骨头、皮革、大理石、贝壳等材料上雕刻精美图案和文字。
3、皮革服装加工业:真皮、合成皮、人造革、布料、皮毛上进行复杂文字图形雕刻,切割、雕花镂空等工艺加工。
4、模型行业: 制作沙盘建筑模型及飞机航模等,ABC板切割,多层板切割等。
5、包装行业: 雕刻印刷橡胶板、塑料板、双层板、刀模切刀板等。
6、产品标识业:设备铭牌,产品防伪打标等。
7、其他行业: 大理石、花岗岩、玻璃、水晶等装饰材料上雕刻标记,剪纸、贺卡等纸品工艺切割。
型号参数
激光类型: 玻璃内腔式封离CO2激光器(符合GB11748-89标准)
(可选配射频激励式金属管)波长10.6um 40W/60W
激光功率:60W/80W/100W/150W
激光管冷却:纯净循环水冷却
能量调节:0—**无段控制、软件内部0—**可调
控制及驱动:高速DSP控制、步进电机高细分驱动(可选配伺服驱动)
雕刻速度:0—1200mm/s
切割速度:0—600mm/s
工作电压:≤±0.01mm
小成型字:汉字1.5mm 英文字母1mm
整机功率: ≤1500W
加工幅面:1200×900mm
工作台升降:高精度滚珠丝杠电动升降300mm
工作环境:温度:0—45℃ 湿度5%—95%(无凝水)
软件支持格式:PLT、DST、DXF、DWG、AI、LAS 可支持AutoCAD、CorelDRAW直接输出