-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8
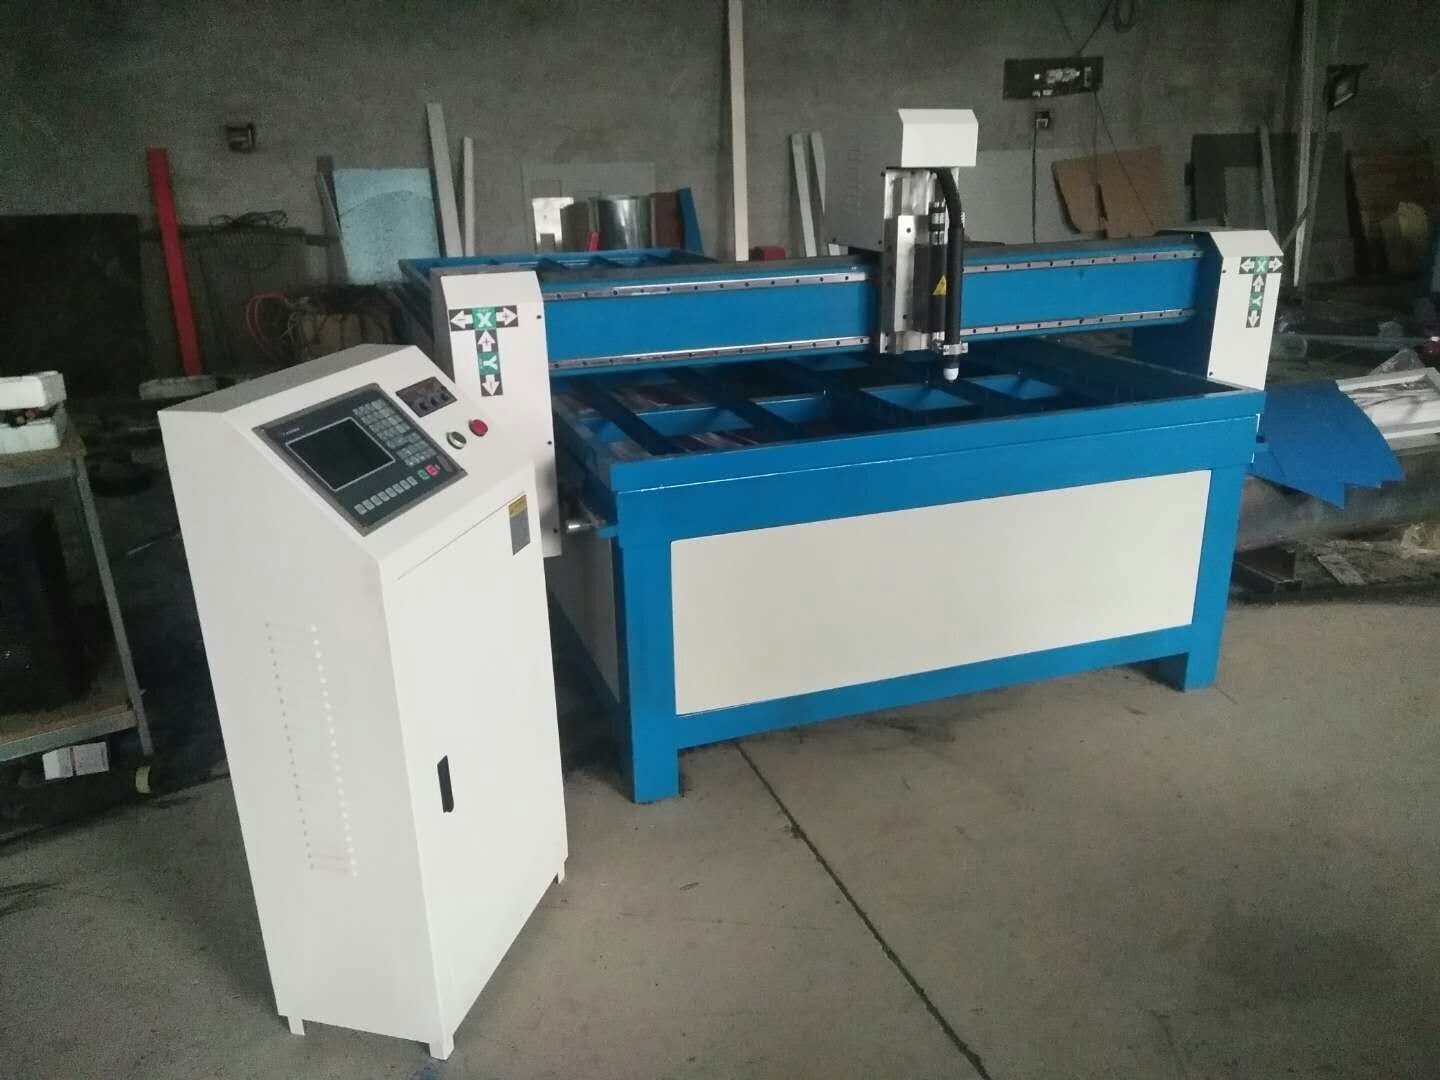
数控等离子切割机在工作过程中,有时候会出现各种各样的问题,如果不处理好,就会对企业的生产造成影响。所以,在日常生产中,了解数控等离子切割机故障现象,并且知道如何去解决它,对于企业来说,是非常重要的。
故障一
现象说明:
打开等离子切割机主机“电源开关”后,电源指示灯不亮
原因分析和解决办法:
1、“电源指示灯”坏:更换指示灯
2、2A保险丝坏:更换保险丝
3、无输入三相380V电压:检查电源是否出问题
4、输入电源缺相:使用万用表检查三相电源
5、电源开关坏:更换开关即可
6、控制板或主机坏:检修
故障二
现象说明:
接通输入电源后,等离子切割机风扇不转,但电源指示灯亮
原因分析和解决办法:
1、输入三相电源缺相:使用万用表检查三相电源
2、风扇叶被异物卡住:异物清除即可
3、风扇电源插头松动:重新插好即可
4、风扇引线断:检修
5、风扇损坏:检修或更换
故障三
现象说明:
接通输入电源后,电源指示灯亮,风扇正常,但开启“试气”开关后无气流喷出
原因分析和解决办法:
1、无输入压缩空气:检修气源及供气管道
2、空气过滤减压阀失灵,压力表指示值为0,“气压不足”指示灯亮:调整减压阀压力或更换减压阀
3、“试气”开关损坏:更换开关
4、主机内电磁阀坏:检修或更换
5、供气管道漏气或断路:检修
故障四
现象说明:
开启主机面板上的“试气”开关,有气流喷出,按动割炬开关,机器*反应
原因分析和解决办法:
1、等离子割炬开关坏或连接线断:检修或更换
2、等离子切割机面板上“切割”开关坏:检修或更换
3、切割机主机控制板坏:检修或更换
4、切割机因温度等原因处于保护状态:等待温度正常
5、水路工作不正常,引起水压过低保护:检查水路和水压阀
6、主机控变或相关线路、元件损坏:检修
故障五
现象说明:
接触式可以切割,但非接触式不能切割,试验非转移弧无火花喷出喷嘴
原因分析和解决办法:
1、15A熔断器熔芯断路:更换即可
2、减压阀上气压过高:调节压力
3、割炬中有零件损坏:检查并更换
4、割炬受潮,压缩空气中水分过高:烘干,加滤水装置
5、引弧线断路:更换即可
6、割炬损坏:更换即可
故障六
现象说明:
按动等离子割炬开关,喷嘴中有气流,但“”和“低档”均不能切割
原因分析和解决办法:
1、输入电源缺相:检修
2、空气压力不足0.45Mpa:调节减压阀压力
3、输入空气流量过小:**0.3m3/min
4、切割地线与工件接触不良:重新夹紧或更换
5、割炬中电极喷嘴或其他零件损坏:跟换新配件
6、切割方法不正确:将喷嘴、工件放正确
7、等离子切割机割炬电缆断裂:更换或重新连接好
8、主机中“火花放电器”间距过大或短路:间距**0.5mm左右
9、主机中部分元件损坏如:压力控制器等:检修或更换
10、主机中控制板损坏:检修或更换
11、等离子切割机割炬损坏:更换
故障七
故障现象:
高、低档只有一档能工作
原因分析与解决办法:
1、切厚选择开关坏或导线断:更换
2、交流接触器有一只损坏:检查并更换
3、整流主变坏或相关导线断路:更换或维修
故障八
故障现象:
等离子切割机工作时等离子弧不稳定
原因分析与解决办法:
1、气压过低或过高:调整
2、割炬中电极或喷嘴烧损:更换
3、输入交流电压过低:调整输入电压
4、切割地线与工件接触不良:重新夹紧或更换
5、切割移动速度过慢:调整切割速度
6、火花放电器不能自动断弧:正常放电0.5s,检修
7、主机中相关元件工作不正常:检修
故障九
故障现象:
切口过宽,切割质量欠佳
原因分析和解决办法:
1、切割速度过慢:调整速度
2、电极喷嘴已烧损:更换
3、切割材质和切厚与选择开关档位不符:选择正确档位
4、喷嘴型号不正确:更换正确型号的喷嘴
故障十
故障现象:
等离子切割机用割炬烧坏
原因分析:
1、金属压帽未压紧
2、割炬导电连接处松动、漏水
3、割炬接头处绝缘不良
4、割炬上陶瓷保护套已损坏,但未更换
5、压缩空气中水分过多
6、分列式切割机并机切割时割炬搞错
7、电极烧损后未及时更换
8、水冷割炬工作时水路不正常,接口漏水
解决办法:经常对等离子切割机割炬部分的各连接件进行检查,**各部分配合良好!
切割件的热变形及产生原因数控切割机等离子切割时热变形虽然小,但金属板材在轧制、冷却过程中难免存在不均匀的残余内应力。切割时,金属受局部高温热源的影响沿切割方向急剧膨胀,而周围母板金属叉限制其膨胀,使切口边缘金属产生应力,当应力**过金属屈服强度时,会产生压缩塑性变形,随之冷却就会收缩,冷却到室温时,因受周围母材金属的限制,沿切割方向会产生一定的缩短变形,同时内部有一定的残余拉应力,这就是产生切割变形的原因所在。
型号参数
激光类型: 玻璃内腔式封离CO2激光器(符合GB11748-89标准)
(可选配射频激励式金属管)波长10.6um 40W/60W
激光功率:60W/80W/100W/150W
激光管冷却:纯净循环水冷却
能量调节:0—**无段控制、软件内部0—**可调
控制及驱动:高速DSP控制、步进电机高细分驱动(可选配伺服驱动)
雕刻速度:0—1200mm/s
切割速度:0—600mm/s
工作电压:≤±0.01mm
小成型字:汉字1.5mm 英文字母1mm
整机功率: ≤1500W
加工幅面:1200×900mm
工作台升降:高精度滚珠丝杠电动升降300mm
工作环境:温度:0—45℃ 湿度5%—95%(无凝水)
软件支持格式:PLT、DST、DXF、DWG、AI、LAS 可支持AutoCAD、CorelDRAW直接输出
数控等离子切割机的切割电流选择
在正确使用数控等离子切割机进行高质量的快速切割的时候,必须对切割工艺参数进行深刻地理解和掌握,只有这样的情况下才能使等离子切割设备发挥其大功效,其切割的工件也会达到佳的效果,下面邦科数控就为大家讲解一下等离子数控切割机在切割工件工作时机用等离子电源的切割电流调节参数,供广大用户参考学习。
在等离子数控切割机切割工件时,关于机用等离子电源的切割电流调节问题至关重要,它是重要的切割工艺参数,直接决定了切割的厚度和速度,即切割能力。关于造成的影响,直接表现为以下几点等离子数控切割机的切割电流的选择形式:
1、等离子数控切割机的切割电流的增大,等离子电弧能量增加,切割能力提高,切割速度是随之增大;
2、等离子数控切割机的切割电流增大,等离子电弧直径增加,电弧变粗使得切口变宽;
3、等离子数控切割机的切割电流过大使得喷嘴热负荷增大,喷嘴过早地损伤,切割质量自然也下降,甚至无法进行正常割。所以在切割前要根据材料的厚度正确选用切割电流和相应的喷嘴。