-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8

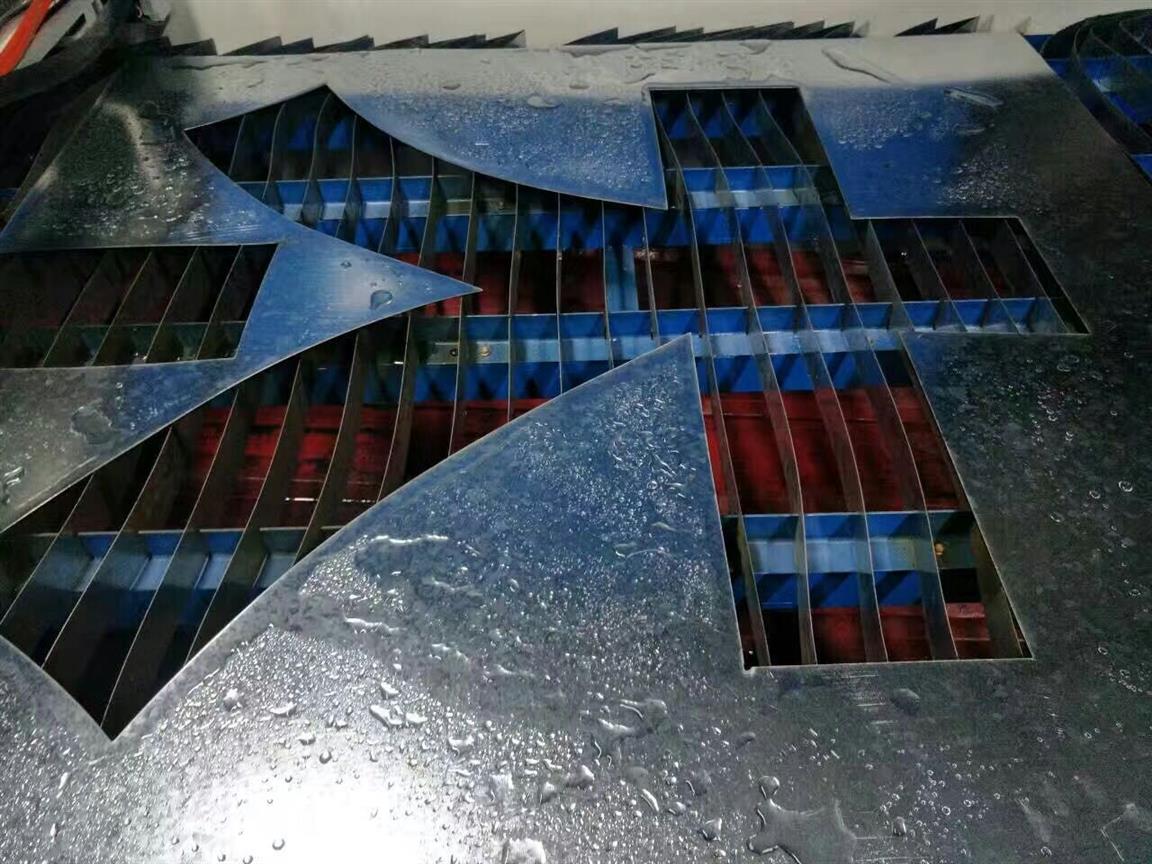
切割件的变形分析及控制数控等离子切割机的切割控制由于板材的热胀冷缩,在切割过程中加工件与余料之间会产生相对移动,按加工件重量与余料重量的差别,产生相对移动可分为以下三种情况:
(1)当加工件重量>余料重量时,加工件不动,余料相对平台移动,不影响加工件的尺寸;
(2)当加工件重量<余料重量时,加工件相对平台移动,余料不动,加工件产生一定的偏差;
(3)当加工件重量与余料重量相当时,加工件和余料相对平台都可能产生移动,影响加工件的尺寸。
实践表明:
1、加工件或余料相对平台产生的移动,加工件产生的尺寸误差一般在0.3—4mm之间。
2、工件单边的变形控制在数控等离子切割过程中选择合理的切割工艺,所产生的变形量也不同。
3、异型件的切割工艺对于特殊件的切割,可选择下列两种切割方法:
(1)对于凹型件采取两件配对切割的方法,先切割内边,后切割外边,后由外向内使两件分开。
(2)对于偏置中空件应采取两件配对切割,后使两件分离。
四、分析数控等离子切割机切割件变形规律及影响,在切割前进行适当的板材校平处理,合理地进行板材固定,防止在切割过程中加工件发生移动;编制切割程序时,选择合理的切割工艺,使工件的大尺寸面后与母板分离;对于切割细长件或异型件时,用两件配对切割等控制方法,可有效防止或减小切割件的变形。
就当前国内许多刚刚从事数控等离子切割机操作人员的分类来说,有很大一部分操作者是以前从事过一般手动机床或者半自动机床操作的技术工人,他们对机械加工非常熟悉,但对于数控等离子切割机的编程是比较陌生的;也有刚从机械专科学校毕业的学生,他们对机械加工知识,数控等离子切割机加工和编程的理论比较熟悉,但是缺少实际的机械加工经验。
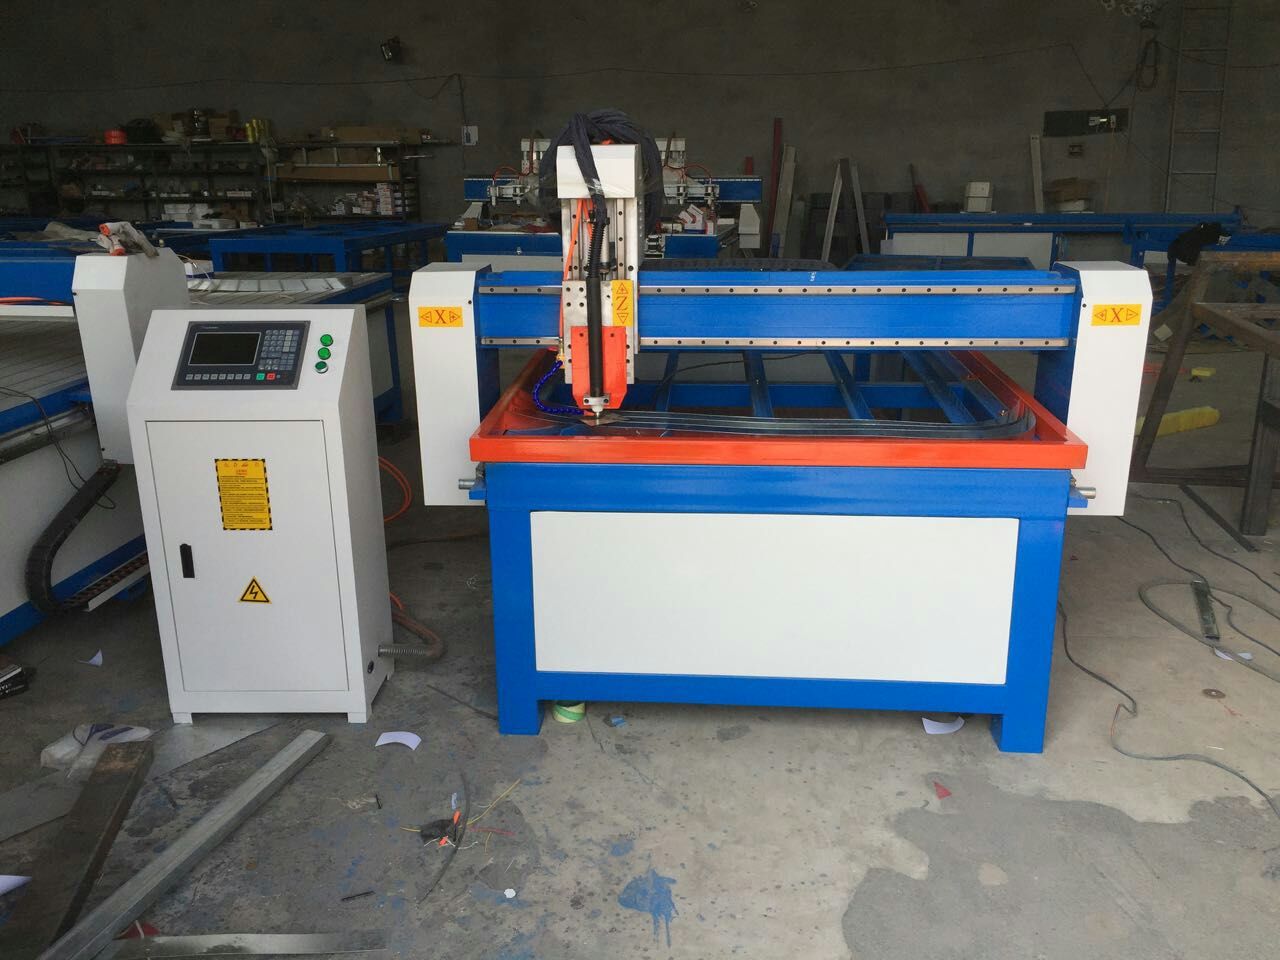
数控等离子切割机结合简单易用的数控系统,利用高温在喷嘴处喷射出来的高速气流离子化,从而形成导电体。当电流通过时,该导电体即形成高温等离子电弧,电弧的热量使工件切口处的金属局部熔化(和蒸发),并借助高速等离子气流的动力排除熔融金属以形成切口的一种加工方法。利用环形气流技术形成的细长并稳定的等离子电弧,**了能够平稳且经济地切割任何导电的金属。
技术参数:
加工材料 铁板、铝板、镀锌板、白钢板、钛金板
加工面积 1300×2500 mm
加工厚度 0.5mm
切割速度 0-8000mm/min
整机功率 8.5KW
输入电压 3相380V/220v
电源频率 50HZ
等离子电流 60A或100A
文件传输方式 USB接口
工作方式 非接触式引弧
技术参数:
加工材料 铁板、铝板、镀锌板、白钢板、钛金板
加工面积 1300×2500 mm
加工厚度 0.5mm
切割速度 0-8000mm/min
整机功率 8.5KW
输入电压 3相380V/220v
电源频率 50HZ
等离子电流 60A或100A
文件传输方式 USB接口
工作方式 非接触式引弧