-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8
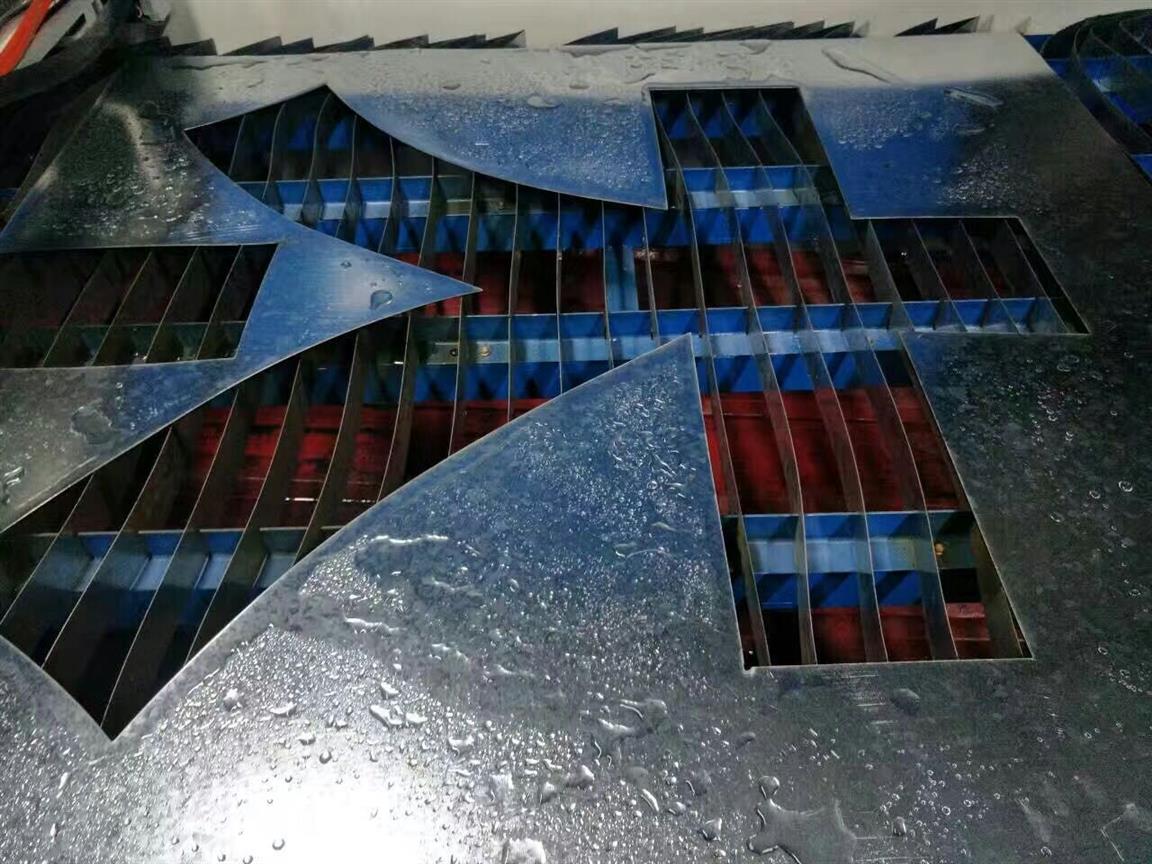
数控等离子切割机切割速度对切割质量不同
数控切割机和等离子电源结合起来就称为数控等离子切割机,用等离子切割容易产生破口,产生破口的原因有很多种,通常等离子数控切割机的佳切割速度范围可按照设备说明选定或用试验来确定,但是由于待切割工件的厚薄度,材质不同,熔点高低,热导率大小以及熔化后的表面张力等因素,所以等离子数控切割机的切割速度也有相应的变化。其主要表现为以下几点:
1、等离子数控切割机在切割速度适度地提高能改善切口质量时,即切口略有变窄,切口表面更平整,同时可减小变形。
2、等离子数控切割机在切割速度过快时使得切割的线能量低于所需的量值,切缝中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。
3、当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。
4、当等离子数控切割机在切割速度较低时,由于切口过宽,电弧甚至会熄灭。由此可见,良好的切割质量与切割速度是分不开的。
数控等离子切割机的切割电流选择
在正确使用数控等离子切割机进行高质量的快速切割的时候,必须对切割工艺参数进行深刻地理解和掌握,只有这样的情况下才能使等离子切割设备发挥其大功效,其切割的工件也会达到佳的效果,下面邦科数控就为大家讲解一下等离子数控切割机在切割工件工作时机用等离子电源的切割电流调节参数,供广大用户参考学习。
在等离子数控切割机切割工件时,关于机用等离子电源的切割电流调节问题至关重要,它是重要的切割工艺参数,直接决定了切割的厚度和速度,即切割能力。关于造成的影响,直接表现为以下几点等离子数控切割机的切割电流的选择形式:
1、等离子数控切割机的切割电流的增大,等离子电弧能量增加,切割能力提高,切割速度是随之增大;
2、等离子数控切割机的切割电流增大,等离子电弧直径增加,电弧变粗使得切口变宽;
3、等离子数控切割机的切割电流过大使得喷嘴热负荷增大,喷嘴过早地损伤,切割质量自然也下降,甚至无法进行正常割。所以在切割前要根据材料的厚度正确选用切割电流和相应的喷嘴。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。


