-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8
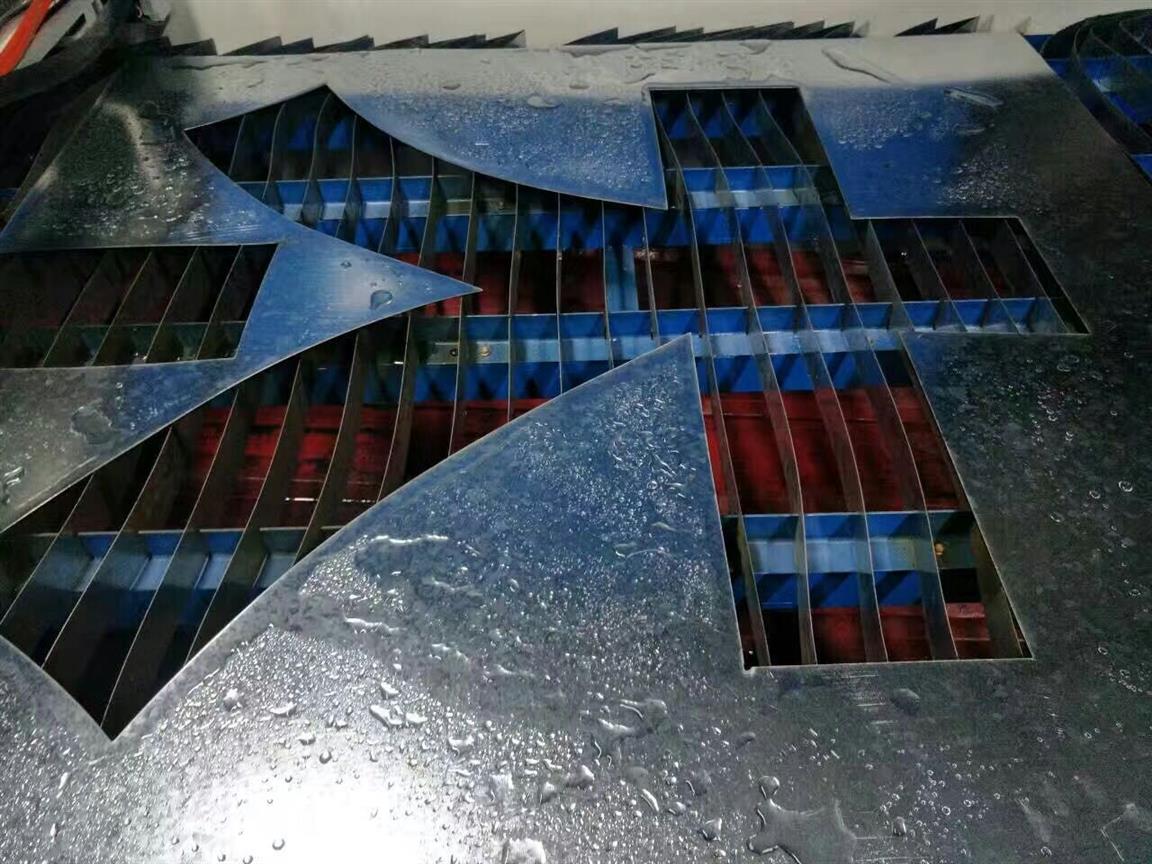
广告数控等离子切割机是在实践生产制作过程中针对金属薄板切割的需要,用机器代替传统手工切割,将等离子切割机与数控系统相结合而产生的,此产品大大提高了生产效率,同时制作效果也远远**过了传统手工工艺,特别适合于2mm**薄板的切割,已经广泛应用于广告行业,得到了用户的肯定。
专业生产铣边机
铣边机,采用铣削加工工艺,适用于板材焊接前的直边,斜边开坡口铣削加工,大大提高了生产效率和产品质,同时又降低了成本,是压力容器,船舶,电力 石油化工及机械等大型钢模钢板,H型钢生产线,钢结构件行业目前的产品。
数控等离子切割机能适应不同零件的自动加工,当改变加工零件时,只需改变数控程序,而不用凸轮、靠模、样板、或钻镗模等工艺装备。具有生产效率和加工精度高,加工质量稳定的特点。而经济型数控切割机因投资少、见效快、系统结构简单,在中、小型企业中更是应用较广。但由于数控等离子切割机自身的局限性,尤其是经济型数控切割机大多是通过旧普通机床数控化改造而来,该机床在使用过程中故障率也较高。
数控等离子切割机风冷式割炬应用范围
数控等离子切割机风冷式割炬是指通过空气冷却的等离子切割割炬,主要集中在100A以内的等离子电源中,而一般常用数控等离子切割机会根据切割板厚搭配不同类型的割炬,这里我们谈到的风冷式数控等离子切割机割炬是主要区别于水冷式割炬来说的,一般适合切割加工10MM以下不锈钢、碳板等金属材料,风冷式割炬也称为气冷式割炬,简而言之,就是通过空气的自然冷却降低割炬表面温度以达到长期使用的目的。气冷割炬因为冷却方式不同,使用寿命较短。
1、割炬中的电极,其中心的铪丝若烧损2.5--3mm时;应及时更换,更换 时电极必须完全冷却(用压缩空气吹),否则电极基座受热膨胀发腻较紧,旋松时不能用力过猛,否则易损坏电极基座。电极、喷嘴更换使用前;均需查看内腔是否干净,必须清除杂质后使用。
2、在正常使用过程中,突然听见“吓”的响声,弧光发红,弧碴上窜, 应立即停止使用,此时电极、喷嘴已损坏,强继续使会损坏割炬, 必须更换电极、喷嘴后方可使用。
3、气冷型割炬使用工作电流不得大于其额定电流,**过则易损坏割炬。
4、更换电极、喷嘴时必须关断主机电源,割炬未装电极、喷嘴时不能按割炬开关。
5、使用的压缩空气必须干燥清洁。因水气、油污易导电,电极上产生螺 旋黑纹,说明水气、油污过多,使电极、喷嘴内腔拉弧短路,较易损坏割炬,又不能正常工作。
6、割炬中的电极、喷嘴在使用过程中不能松动,电极须用板手旋紧, 每次使用前必须查看,见有松动随时用扳手旋紧,但不能使用活络扳手之类的工具。


