-
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机
大城县迅雕数控设备厂
主营:木工雕刻机,广告雕刻机,数控等离子切割机,真空覆膜机,四工序开料机,振动刀切割机 8

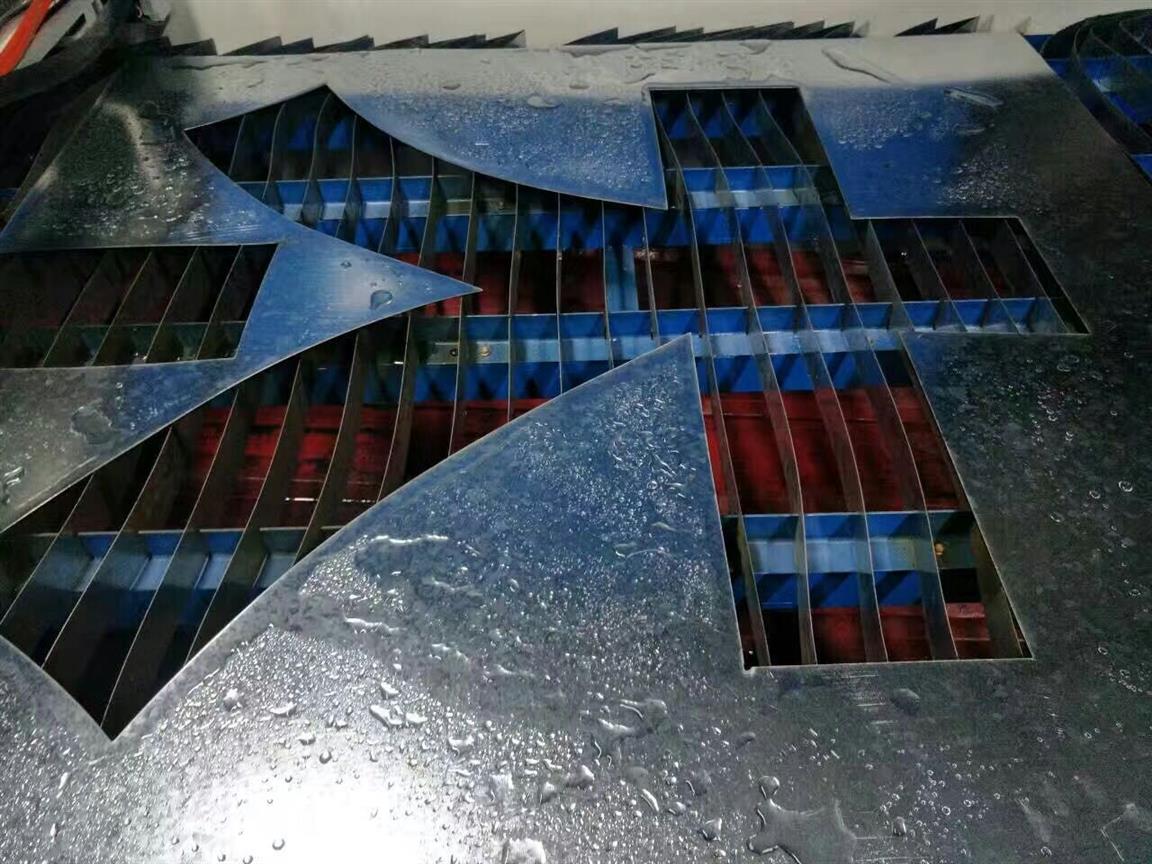
数控等离子切割机使用技巧
在使用数控等离子切割机时其切割质量不稳定,易损件更换频繁,发现更多的是用户在使用操作时对数控等离子切割机的使用不够规范,同时对一些细节性问题注意不够,下面我们总结了一些数控等离子切割机日常使用的一些技巧希望能为您带来方便
1、切割应从边缘开始
尽可能从边缘开始切割,而不要穿孔切割。采用边缘作为起始点会延长消耗件的寿命,正确的方法是将喷嘴直接对准工件边缘后再启动等离子弧。
2、减少不必要的“起弧(或导弧)”时间
起弧时喷嘴和电极的消耗都非常快,在开始前,应将割炬放在切割金属行走距离内。
3、喷嘴不要过载使用
让喷嘴过载(即**过喷嘴的工作电流),将使喷嘴很快损坏。电流强度应为喷嘴的工作电流的95%为宜。例如:100A的喷嘴的电流强度应设定为95A。
4、采用合理的切距
按照使用说明书的要求,采用合理的切距,切距即切割喷嘴与工件表面的距离,当穿孔时,尽量采用正常切距的2倍距离或采用等离子弧所能传递的大高度。
5、穿孔厚度应在机器系统的允许范围内
切割机不能在**过工作厚度的钢板上穿孔,通常的穿孔厚度为正常切割厚度的1/2。
尽量保持割炬和消耗件清洁
在割炬和消耗件上的任何脏物都会较大地影响等离子系统的功能。更换消耗件时要将其放在干净的绒布上,要经常检查割炬的连接罗纹,用过氧化氢类清洁剂清洗电极接触面和喷嘴。
数控等离子切割机切割速度对切割质量不同
数控切割机和等离子电源结合起来就称为数控等离子切割机,用等离子切割容易产生破口,产生破口的原因有很多种,通常等离子数控切割机的佳切割速度范围可按照设备说明选定或用试验来确定,但是由于待切割工件的厚薄度,材质不同,熔点高低,热导率大小以及熔化后的表面张力等因素,所以等离子数控切割机的切割速度也有相应的变化。其主要表现为以下几点:
1、等离子数控切割机在切割速度适度地提高能改善切口质量时,即切口略有变窄,切口表面更平整,同时可减小变形。
2、等离子数控切割机在切割速度过快时使得切割的线能量低于所需的量值,切缝中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。
3、当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。
4、当等离子数控切割机在切割速度较低时,由于切口过宽,电弧甚至会熄灭。由此可见,良好的切割质量与切割速度是分不开的。
数控等离子切割机的切割控制:
1、起弧点选择一般情况下,切割件的起弧点应在金属板材边缘,或在已切割加工件的割缝中间为理想。当距离太大时,出现不起弧或断弧,使加工件切割不透,造成产品浪费或报废;当距离过小时,喷嘴与工件间易短路而烧坏喷嘴,破坏切割过程的正常进行。实践证明:喷嘴距离工件的高度一般在6—8mm为宜,空气等离子切割机和水再压缩等离子弧切割的喷嘴距离工件高度可略小于6-8cm。
2、切割方向选择正确的切割方向应该**后一条割边与母板大部分脱离。如果过早地与母板大部分脱离,则周边的边角框不足以抵抗切割过程中出现的热变形应力,造成切割件在切割过程中移位,出现尺寸**差。
3、切割速度选择切割速度是切割过程中割炬与工件间的相对移动速度。合适的切割速度是切口表面平直的重要条件。切割速度决定于材质板厚、切割电流、气体种类及流量、喷嘴结构和合适的后拖量等。在同样的功率下,增加切割速度将导致切口变斜。切割时割炬应垂直工件表面,但为了有利于排除熔渣,可稍带一定的后倾角(一般情况下倾斜角不大于3。),故为提高生产率,应在**切透的前提下尽可能选用大的切割速度。
4、切割顺序影响切割顺序是指对钢板上若干大小嵌套的套排零件依次进行切割的顺序。一般应遵循“先内后外,先小后大”的原则:即先切割加工件的内轮廓或内轮廓中嵌套的零件),后切割外轮廓;先切割面积小的零件,后切割大尺寸零件。否则,在金属板材上切割内轮廓或其它小零件时会产生变形,造成加工件的报废。
切割件的变形分析及控制数控等离子切割机的切割控制由于板材的热胀冷缩,在切割过程中加工件与余料之间会产生相对移动,按加工件重量与余料重量的差别,产生相对移动可分为以下三种情况:
(1)当加工件重量>余料重量时,加工件不动,余料相对平台移动,不影响加工件的尺寸;
(2)当加工件重量<余料重量时,加工件相对平台移动,余料不动,加工件产生一定的偏差;
(3)当加工件重量与余料重量相当时,加工件和余料相对平台都可能产生移动,影响加工件的尺寸。
实践表明:
1、加工件或余料相对平台产生的移动,加工件产生的尺寸误差一般在0.3—4mm之间。
2、工件单边的变形控制在数控等离子切割过程中选择合理的切割工艺,所产生的变形量也不同。
3、异型件的切割工艺对于特殊件的切割,可选择下列两种切割方法:
(1)对于凹型件采取两件配对切割的方法,先切割内边,后切割外边,后由外向内使两件分开。
(2)对于偏置中空件应采取两件配对切割,后使两件分离。
四、分析数控等离子切割机切割件变形规律及影响,在切割前进行适当的板材校平处理,合理地进行板材固定,防止在切割过程中加工件发生移动;编制切割程序时,选择合理的切割工艺,使工件的大尺寸面后与母板分离;对于切割细长件或异型件时,用两件配对切割等控制方法,可有效防止或减小切割件的变形。